HDPE
Dow UNIVAL DMDA-6230 NT 7
- ПТР, 190 °C / 2,16 кг
- 0,25 г/10 минASTM D1238, 190 °C / 2,16 кг
- Плотность
- 0,949 г/см³ASTM D792
- Ударное растяжение, ASTM D1822
- 210 кДж/м²
- Переработка
- Выдувное формование / Экструзия профиля и листа
Выбор маршрута для полой тары
Ручка, сложный профиль и требования к горловине определяют нужный маршрут. При экструзионном выдуве изделие формируется из рукава; при литье с вытяжкой и раздувом исходной заготовкой служит преформа.
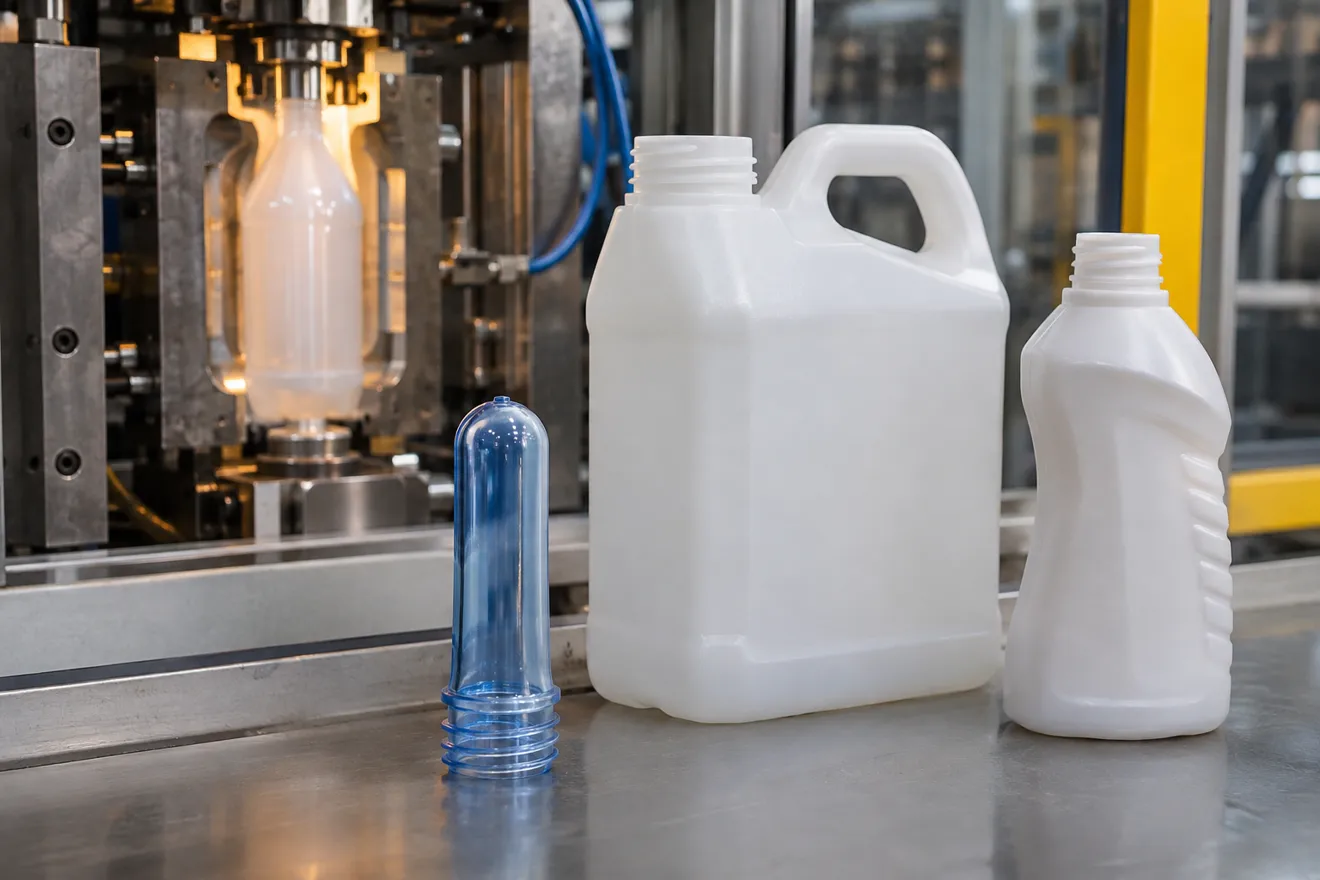
Как изготовлена тара
| Признак конструкции | Первое направление |
|---|---|
| Полая ручка, защемлённое дно | Выдувной HDPE по устойчивости рукава, прочности линии защемления и среде. |
| Прозрачная бутылка из преформы | Бутылочный PET и проверка распределения стенки после вытяжки. |
| Малая тара с точной горловиной | Согласуйте конкретную схему литья и раздува, горловину и сопряжённую крышку. |
Работа с образцом
Для двух флаконов одинакового объёма сопоставьте массу, геометрию плеча и ручки и расположение тончайшего участка. Ярко окрашенная стенка может скрыть визуально неоднородность, поэтому добавьте карту толщины. В составе с возвратом сравните запах и прочность у линии соединения.
Критерий покупки задаёт заполненный флакон: приёмка может включать падение, давление или герметичность с рабочей крышкой. Точнее считать цену тысячи принятых изделий с учётом облоя и повторного формования.
Навигатор по маркам
HDPE
HDPE
HDPE
HDPE
HDPE
HDPE
HDPE
HDPE
HDPE
HDPE
HDPE
HDPE
HDPE
HDPE
HDPE
HDPE
HDPE
HDPE
HDPE
HDPE
HDPE
HDPE
HDPE
HDPE
HDPE
HDPE
HDPE
HDPE
HDPE
HDPE
HDPE
HDPE
HDPE
HDPE
HDPE
LDPE
LDPE
LDPE
LDPE
LLDPE
LLDPE
LLDPE
PP
PP
PP
PP
PP
PP
PP
PP
PP
PP
PP
PP
PP
PP
PP
PP
PP
PP
PP
PP
PP
PP
Сбросьте один из параметров или отправьте задачу на подбор.
Материал и производственный процесс
Центрируют головку, согласуют диаметр, разбухание и программируемый зазор с геометрией. Настройку ведут по карте готовой стенки. Для углов и плеча используют перераспределение массы вдоль заготовки, учитывая её вытяжку под собственным весом.
Смыкание и зона пережима формируют герметичный донный шов. Кромки, совмещение формы и температура расплава определяют его качество. Охлаждение выравнивают по нагруженным зонам, чтобы после съёма сохранялись устойчивое дно, горловина и ручка.
Как различить причины дефектов
Провисание и разбухание меняют исходную заготовку до раздува. Согласуем выдувную серию, время выдачи и программу толщины. Карта толщины помогает найти слабую зону. После изменения распределения материала изготовитель сравнивает результат испытанием наполненной упаковки на падение.
Недостаточное соединение расплава или концентрация напряжения в пережиме ослабляет дно. В зоне пережима технологу стоит проверить температуру и профиль пережима, а специалисту по оснастке — совмещение формы. Устанавливают стабильную массу облоя и оценивают прочность шва после охлаждения.
Среда и остаточное напряжение развивают трещину в нагруженном участке. Выбирают ESCR-серию, выравнивают охлаждение и смягчают локальную геометрию. Оценку проводят с содержимым и соответствующей длительной нагрузкой.
Неравномерная толщина и ранний съём продолжают менять форму после выдува. Согласуют распределение материала, охлаждение и конструкцию дна. Проверяют устойчивость после выдержки, наполнения и штабелирования.
Канистра после выдува
Горловина и крышка
У выдувного флакона корпус может выдержать падение, а течь возникает только на одной горловине с одной моделью крышки. Сравните посадочный диаметр, овальность и состояние поверхности уплотнения после одинаковой выдержки. Часть образцов проверяют с прежней крышкой, часть — с новой.
Если дефект следует за крышкой, увеличение ударной вязкости стенки не решит проблему. Если течь идёт через шов корпуса, требуются уже образец шва, карта толщины и условия заполнения. Такой разбор сужает запрос до нужного материала или компонента.
Вопрос о выборе
Начните с бутылочного PET, укажите геометрию преформы, давление и условия хранения. Гранулу для канистры рассматривают по другому процессу.
Справочник материалов
Полимеры для выдувного формования: флакон, канистра или преформа
Укажите марку или опишите изделие. Подготовим предложение с учётом объёма партии и места доставки.