Copolyamide
Juheshun Advanced Materials J400266Z
- Melt Index
- 3.30 г/10 мин
- Переработка
- Экструзия рукавной плёнки / Литьё плёнки / Коэкструзия
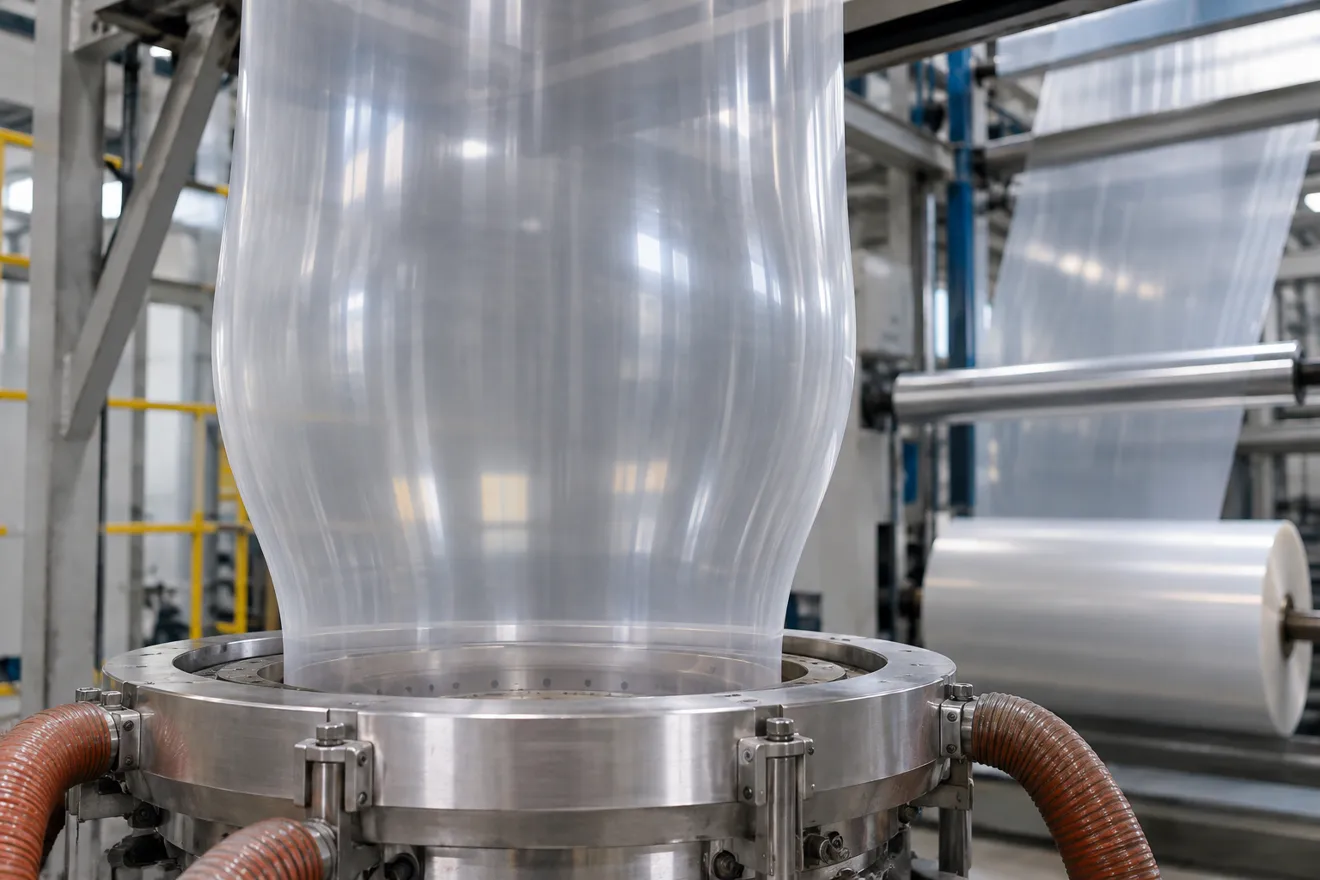
Выдувная экструзия
На кольцевой головке материал должен выдержать раздув и вытяжку до охлаждения. Для стабильной работы важны не только средняя толщина и ПТР, но и поведение рукава при требуемом расходе, разница между его сторонами и свойства готовой стенки.
До складывания рукава
| Цель | Кандидаты | Что записывают в сравнении |
|---|---|---|
| Устойчивое формование | Плёночный ПВД в основе или смеси. Разветвлённость влияет на поведение расплава при вытяжке. | Диаметр головки и пузыря, расход, положение линии затвердевания и распределение толщины. |
| Лучший удар и прокол | ЛПЭНП и металлоценовые PE, отобранные по нагрузке. | Минимальную толщину в месте повреждения, результат на удар или прокол, направление раздира. |
| Открывающийся рукав | Поверхностный слой с рассчитанным количеством антиблока и скользящей добавки. | Блокирование после намотки, трение внутри и снаружи, мутность. |
Навигатор по маркам
Copolyamide
HDPE
HDPE
HDPE
HDPE
HDPE
HDPE
HDPE
HDPE
HDPE
HDPE
MDPE
MDPE
HDPE
HDPE
HDPE
HDPE
HDPE
HDPE
HDPE
HDPE
HDPE
HDPE
HDPE
HDPE
HDPE
LDPE
LDPE
LDPE
LDPE
LDPE
LDPE
LDPE
LDPE
LDPE
LDPE
LDPE
LDPE
LDPE
LDPE
LDPE
LDPE
LDPE
LDPE
LDPE
LDPE
LDPE
LDPE
LDPE
LDPE
LDPE
LDPE
LDPE
LDPE
LDPE
LDPE
LDPE
LDPE
LDPE
LDPE
LDPE
LDPE
LDPE
LDPE
LDPE
LDPE
LDPE
LDPE
LDPE
LDPE
LDPE
LDPE
LDPE
LDPE
LDPE
LDPE
LDPE
LDPE
LLDPE
LLDPE
MDPE
LLDPE
LLDPE
LLDPE
LLDPE
LLDPE
LLDPE
LLDPE
LLDPE
LLDPE
LLDPE
LLDPE
LLDPE
LLDPE
LLDPE
LLDPE
LLDPE
LLDPE
LLDPE
LLDPE
LLDPE
LLDPE
LLDPE
LLDPE
LLDPE
LLDPE
LLDPE
LLDPE
LLDPE
LLDPE
LLDPE
LLDPE
LLDPE
LLDPE
LLDPE
LLDPE
LLDPE
LLDPE
LLDPE
LLDPE
LLDPE
LLDPE
LLDPE
LLDPE
LLDPE
LLDPE
LLDPE
LLDPE
LLDPE
LLDPE
LLDPE
LLDPE
LLDPE
LLDPE
LLDPE
LLDPE
LLDPE
LLDPE
LLDPE
LLDPE
LLDPE
LLDPE
LLDPE
PA6
PA6
PP
PP
PP
PP
PP
PP
PP
PP
PP
PP
PP
PP
PP
HDPE
LDPE
LLDPE
Сбросьте один из параметров или отправьте задачу на подбор.
Разброс толщины
Отметьте одну сторону рукава и сопоставьте карту толщины вдоль рулона. Если зона остаётся около одной позиции головки, технолог проверяет распределение потока и охлаждение по окружности. Если ширина и толщина пульсируют вместе во времени, полезно сравнить подачу, давление и динамику охлаждения.
Смола с иной прочностью расплава может помочь, когда нужный расход ограничен устойчивостью пузыря. Для отбора достаточно описать рабочую ширину, раздув, толщину и точку потери стабильности. Фото всей линии пузыря и дефекта даёт больше контекста, чем один средний ПТР.
Готовый рулон
Надпись «плёночная марка» не описывает уже встроенные добавки. Например, в Lupolen 2427K есть эрукамид и минеральный антиблок. Для окрашенного, печатного или прозрачного рукава проверяют дополнительно дисперсию пигмента, сцепление краски и мутность.
Чистую кромку известной структуры учитывают вместе с её добавками. Годный выпуск оценивают по принятой площади с нужной минимальной толщиной, суммарному расходу и скорости стабильного производства. Для разбора механики перейдите к подбору линейного PE.
Поперечный профиль
Две плёнки по 40 мкм в среднем могут дать разный результат, если у одной вдоль рукава идёт тонкая полоса. Для начальной пробы полезно отметить положение полосы по окружности, затем сопоставить разрыв именно в этой зоне и в соседней при той же ориентации образца.
Если у одной марки рукав держится устойчивее, проверьте, сохраняется ли преимущество на полной полезной ширине и после намотки. Стоимость снижения толщины имеет смысл считать только по метрам, которые проходят раскрой и испытание упаковки.
Выбор под рукав
Роль слоя, его толщина и доля в структуре различаются. Для однослойного рукава материал должен согласовать все функции сразу; в многослойном их можно распределить.
Отметьте направление распространения трещины относительно экструзии и место начала. Сравните толщину и раздир MD/TD на текущей и контрольной плёнке.
Справочник материалов
Полимеры для выдувной плёнки: рукав, разнотолщинность и прочность
Укажите марку или опишите изделие. Подготовим предложение с учётом объёма партии и места доставки.