HDPE
Dow UNIVAL DMDA-6230 NT 7
Для экструзии листов и профилей из полиэтилена высокой плотности.- ПТР, 190 °C / 2,16 кг
- 0,25 г/10 минASTM D1238, 190 °C / 2,16 кг
- Плотность
- 0,949 г/см³ASTM D792
- Ударное растяжение, ASTM D1822
- 210 кДж/м²
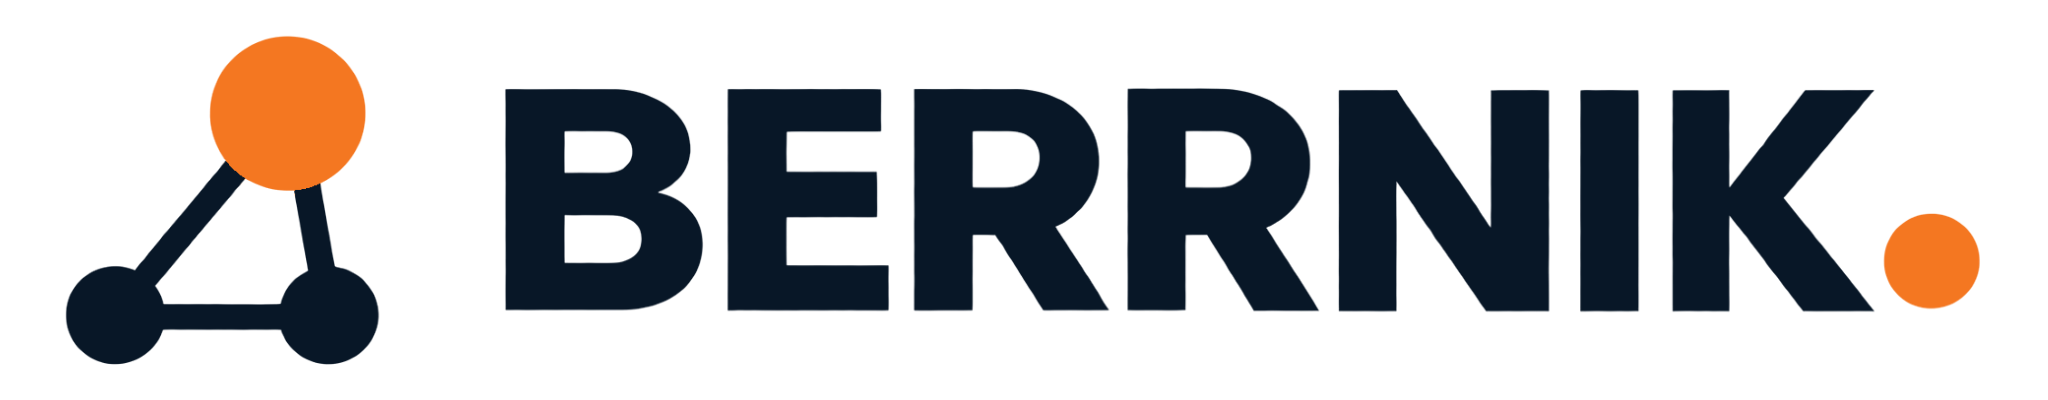
Экструзия плоского листа
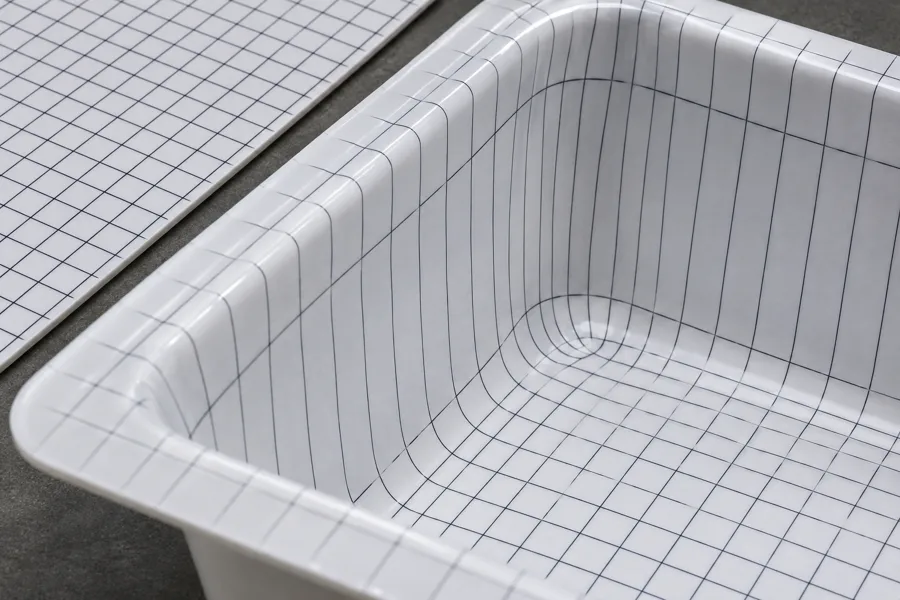
Для листа под термоформование важна толщина в самом глубоком углу готового лотка. Для плоской панели — профиль толщины и состояние обеих поверхностей. Сопоставьте материал с операцией, которая следует за экструзией.
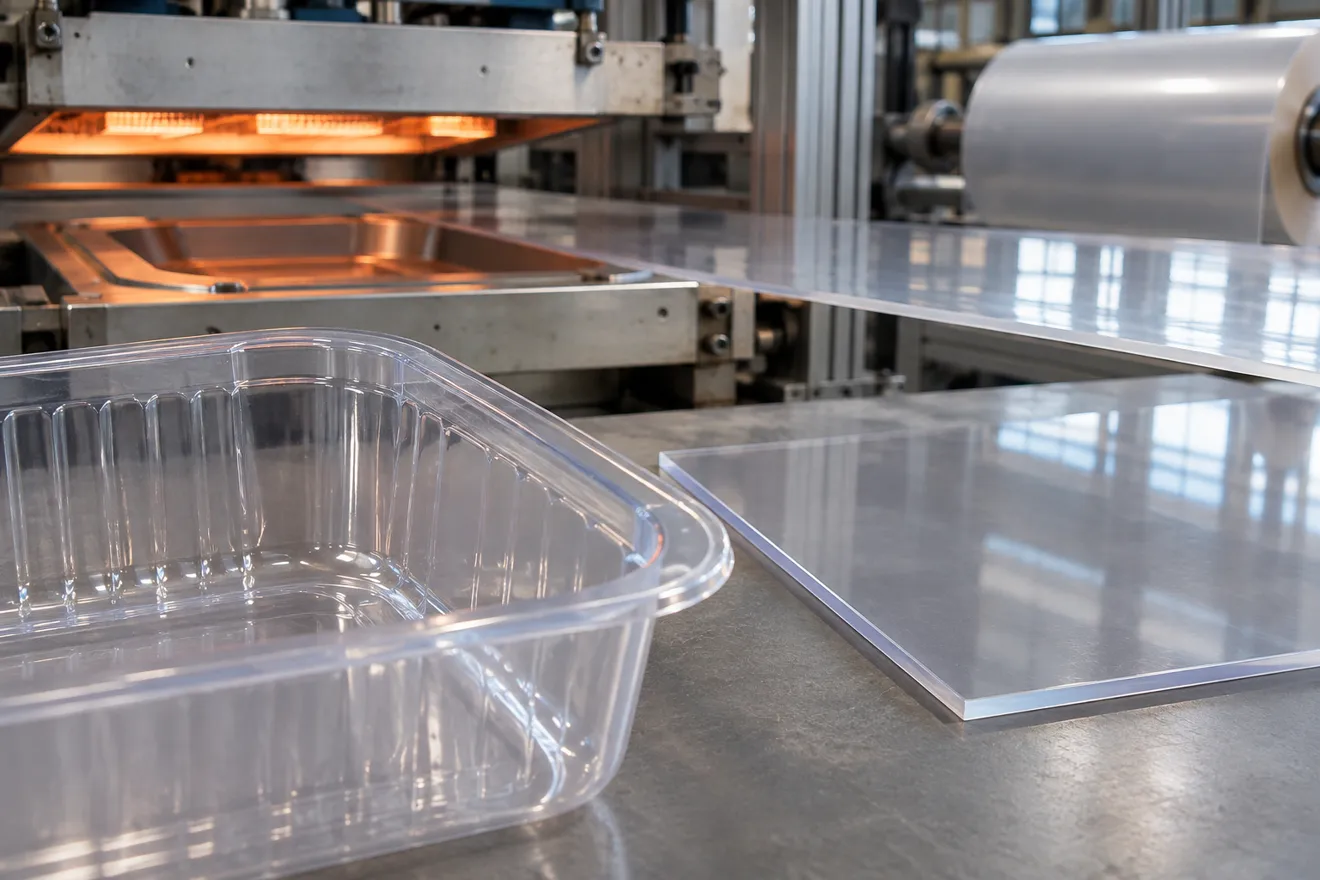
Приёмка листа до формования
| Наблюдение | Что сопоставить |
|---|---|
| Продольная полоса в одном месте | Положение на головке, профиль по ширине, состояние поверхности валов. |
| Дефект повторяется через равную длину | Период повторения и окружность валков, состояние прижима и съёма. |
| Мутные точки в прозрачном листе | Характер включения, партии сырья и возврата, подготовку гранулы. |
Функция полуфабриката
Для листа, который пойдёт в глубокий лоток, сохраните профиль исходной заготовки и карту стенки готовой детали; для плоской панели важнее плоскостность и состояние поверхности. Допустимую кромку и полезную ширину учитывают до расчёта цены квадратного метра.
У PET проверяют подготовку гранулы к плавлению, у окрашенной структуры — распределение концентрата. Чистая кромка однослойного листа отличается по составу от обрези многослойного.
Для листа под термоформование лотка сравните Borealis HB600TF с текущим полипропиленом. Сначала измерьте толщину заготовок по ширине, затем проверьте углы и жёсткость бортов двух лотков после формования на одной оснастке.
Навигатор по маркам
Сопоставьте назначение марки с тем, как лист будет использоваться после экструзии.
HDPE
PP-H
Подбор материала
PP с модулем при изгибе 1300 МПа для жёсткого листа под формование. Проверьте фланец и угол лотка при одинаковой толщине заготовки.
HDPE для толстого листа. При ПТР 0,25 г/10 мин проверьте давление расплава, разброс толщины и коробление после полного охлаждения.
PMMA для прозрачного технического листа и профиля. Сравните полосы, остаточные напряжения и трещины после сверления края при серийной толщине.
Два этапа формования
Толщина и состояние поверхности зависят от работы головки и каландра. Для PET переработчик выбирает условия подготовки по документации конкретной серии и защищает высушенное сырьё от повторного увлажнения. При возврате кромочной обрези важен контроль доли, размера и истории переработки.
Зональный нагрев, предварительную вытяжку, пуансон и вакуум/давление подбирают под геометрию. Охлаждение формы фиксирует размер до съёма. При повышении скорости линия должна сохранять локальную толщину, форму фланца и разделяемость изделий в стопке.
Как различить причины дефектов
Распределение растяжения концентрирует деформацию в глубокой зоне. Согласуют прогрев, пуансон, радиусы и вязкость листа. Сравнивают карту толщины готовой детали, чтобы перераспределить материал без увеличения массы всего листа.
Влага, летучие вещества или захваченный воздух проявляются при нагреве. Для PET согласуют сушку и подачу, для возврата — чистоту и тепловую историю. Одновременно разделяют дефект внутри листа и воздух на контакте с формой.
Избыточное локальное провисание и взаимодействие соседних глубоких форм создают складку. Подскажем, какие зоны нагрева, параметры предварительной вытяжки или раскладку стоит проверить по месту утонения. Серию выбирают по устойчивости растяжения, сохраняя нужную глубину.
Неравномерное охлаждение и остаточная ориентация меняют форму после освобождения фланца. Согласуют тепловой профиль и момент съёма, затем оценивают размер после выдержки. Для многослойной конструкции учитывают различие усадки слоёв.
Возврат кромочной обрези
Две боковые полосы от однородного листа одной марки легко связать с конкретной партией. Пусковой лист, переход на соседний цвет и полосу после смены структуры лучше учитывать отдельно. Иначе на дефектном рулоне трудно восстановить состав возврата. Для полиэфира в записи нужна и история подготовки к повторному плавлению.
В полосе по краю остаются материалы слоёв, попавших под нож. Если заявка предполагает прозрачный наружный слой, запросите схему листа и состав этой полосы. Возможность ввести её в середину следующего листа оценивают по полученной поверхности и вытяжке. Одно обозначение основного полимера состава обрези не раскрывает.
Для одного заказа учтите отдельно свежую гранулу, годный лист и отходы, ушедшие из процесса. Кромка, которая снова попала в экструдер, уже прошла весы на первом обороте. Записывая её как дополнительный выход, можно занизить расход свежего сырья на тонну отгруженного листа.
Полезная ширина листа
Если центральная зона листа проходит допуск, а края нестабильны, средняя толщина по ширине выглядит приемлемой и после ухудшения. Запишите рабочую ширину после обрезки и положение полосы относительно края. Проверьте, попадает ли она в вытянутый угол детали или полностью удаляется при раскрое.
Стоимость считают по квадратным метрам листа, принятого следующей операцией. Если более вязкая марка улучшает провисание, но требует существенно понизить ширину или выпуск, это отдельный компромисс для производителя листа.
Вопрос о выборе
Добавьте допуск по ширине и длине, полезную ширину, назначение листа и критичную сторону поверхности. Именно эти данные позволяют сравнить марки и выход полезного листа.
Справочник материалов
Полимеры для экструзии листа
Укажите марку или опишите изделие. Подготовим предложение с учётом объёма партии и места доставки.