Панели и точные посадки
Размеростабильный PC/PBT
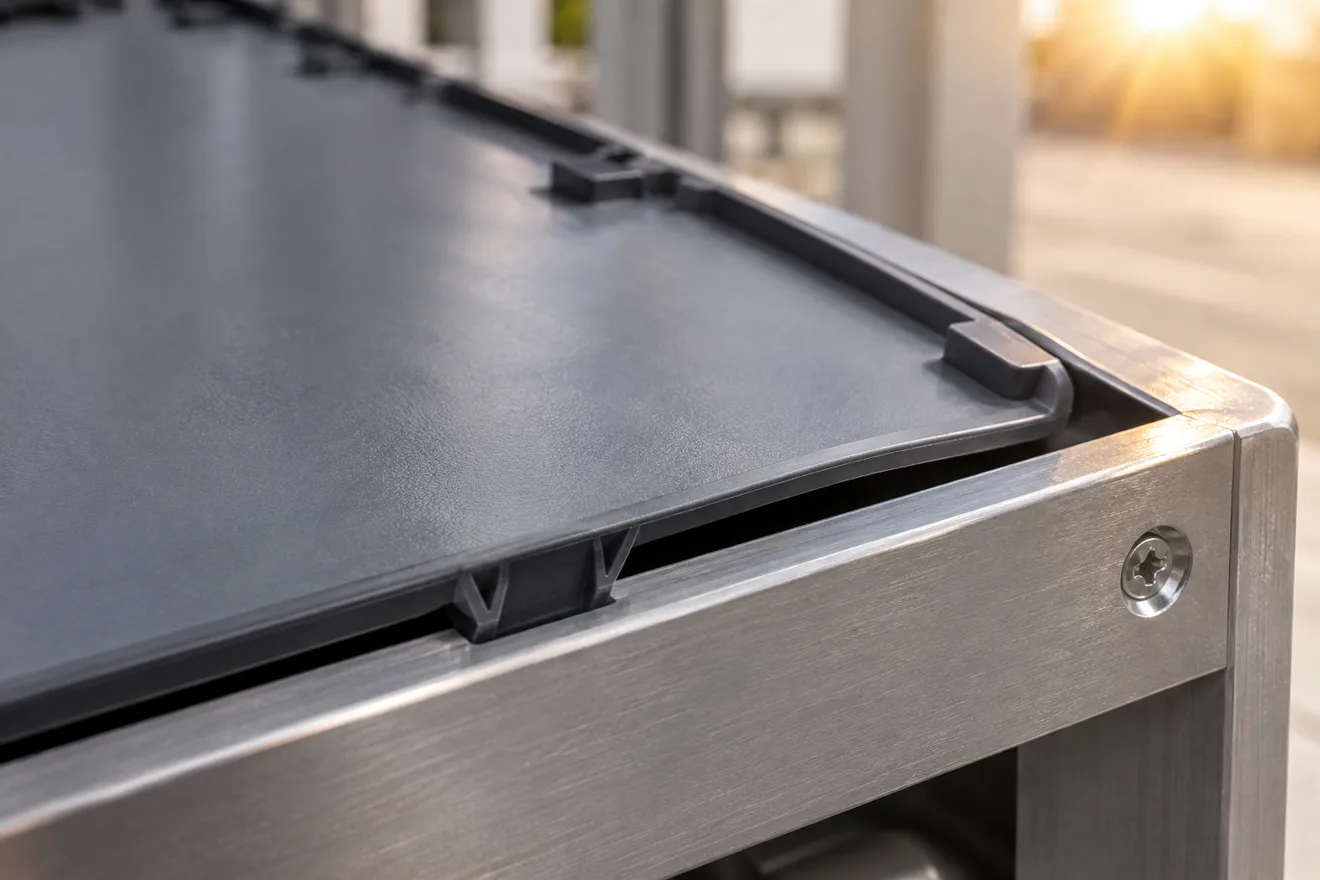
Плоская деталь может выйти из формы с правильной длиной и перестать стыковаться с металлической рамой на жаре. Для PC/PBT измерения при формовании и при рабочем нагреве отвечают на разные вопросы.
Разделы статьи
Рабочий зазор
Усадка, тепловое расширение и ползучесть
Усадку определяют относительно геометрии формы при согласованных условиях. Коэффициент теплового расширения показывает изменение размера с температурой. Ползучесть описывает деформацию под длительным усилием. Для стыка пластика и металла выберите точки базирования, максимальное смещение и режим крепления. Данные по продольному и поперечному направлениям особенно важны у наполненного исполнения.
Подбор материала
Марки для сравнения
- Covestro Makroblend® UT4045 G
20 % стекловолокна. Усадка вдоль потока 0,2–0,4 %, поперёк 0,5–0,7 % на пластине производителя.
- Covestro Makroblend® KU2-7609
20 % минерального наполнителя. Сравните расширение поперёк и вдоль потока при нагреве посадки.
- Americhem InStruc® PCPBTGF30
30 % стекловолокна для более жёсткой опоры. Подтвердите ориентацию волокон и прогиб в своей форме.
Продольная и поперечная усадка
Насколько различаются направления в одной марке
| UT4045 G, пластина 150 × 105 × 3 мм | Типичная усадка | Значение для отбора |
|---|---|---|
| Вдоль потока | 0,20–0,40 % | Одна ось посадки |
| Поперёк потока | 0,50–0,70 % | Риск овальности |
Данные Covestro для PC/PBT-GF20 относятся к указанной пластине при температуре расплава 260 °C, формы 80 °C и давлении 600 бар. Они предупреждают о риске овальности, но не задают готовый коэффициент для инструмента.
Наполнитель и посадка
Приёмка окрашенной панели в сборке
В готовой сборке сравните зазоры в холодном и горячем состоянии и после возврата к исходной температуре. Для цветной панели закрепите толщину покрытия, термический цикл отделки и рецептуру мастербатчи. Проба с вторичным сырьём должна пройти ту же размерную проверку. Сравнивайте стоимость панели, подошедшей к штатной раме без подгонки, включая потери на окраске.
Метод усадки
Как выбрать исходные данные для расчёта
ISO 294-4 используют для сравнения формовочной усадки в заданных направлениях. Данные ползучести по ISO 899-1 интерпретируют вместе с температурой и нагрузкой. Реальный зазор регистрируют относительно рабочих баз на свободной и установленной панели. Тогда заметно, на какой стадии рост зазора превышает допустимое значение.
Размеры по времени
Как разделить исходную усадку и уход от нагрева
Для нескольких деталей одного гнезда снимите диаметры в двух направлениях и расстояние до соседней базы в одинаковое время после литья. Повторите измерения после штатной тепловой выдержки. Если разброс идёт между гнёздами уже в первом наборе, не стоит приписывать его второму этапу. Изменение, появившееся только в горячем сопряжении, требует проверки узла и теплового расширения.
Размер после нагрева
Можно ли предсказать тепловой зазор по усадке из TDS?
Усадка характеризует стадию формования. Для изменения зазора при нагреве нужны данные о тепловом расширении обеих деталей, размерах, направлении и способе крепления.
Справочник материалов
Смежные материалы и применения
Размеростабильный PC/PBT
Подобрать PC/PBT по размеру
Опишите задачу и оставьте контакт для ответа. Подберём материал и уточним условия пробной или серийной поставки.