Поверхностный монтаж
Огнестойкий PPA для разъёмов
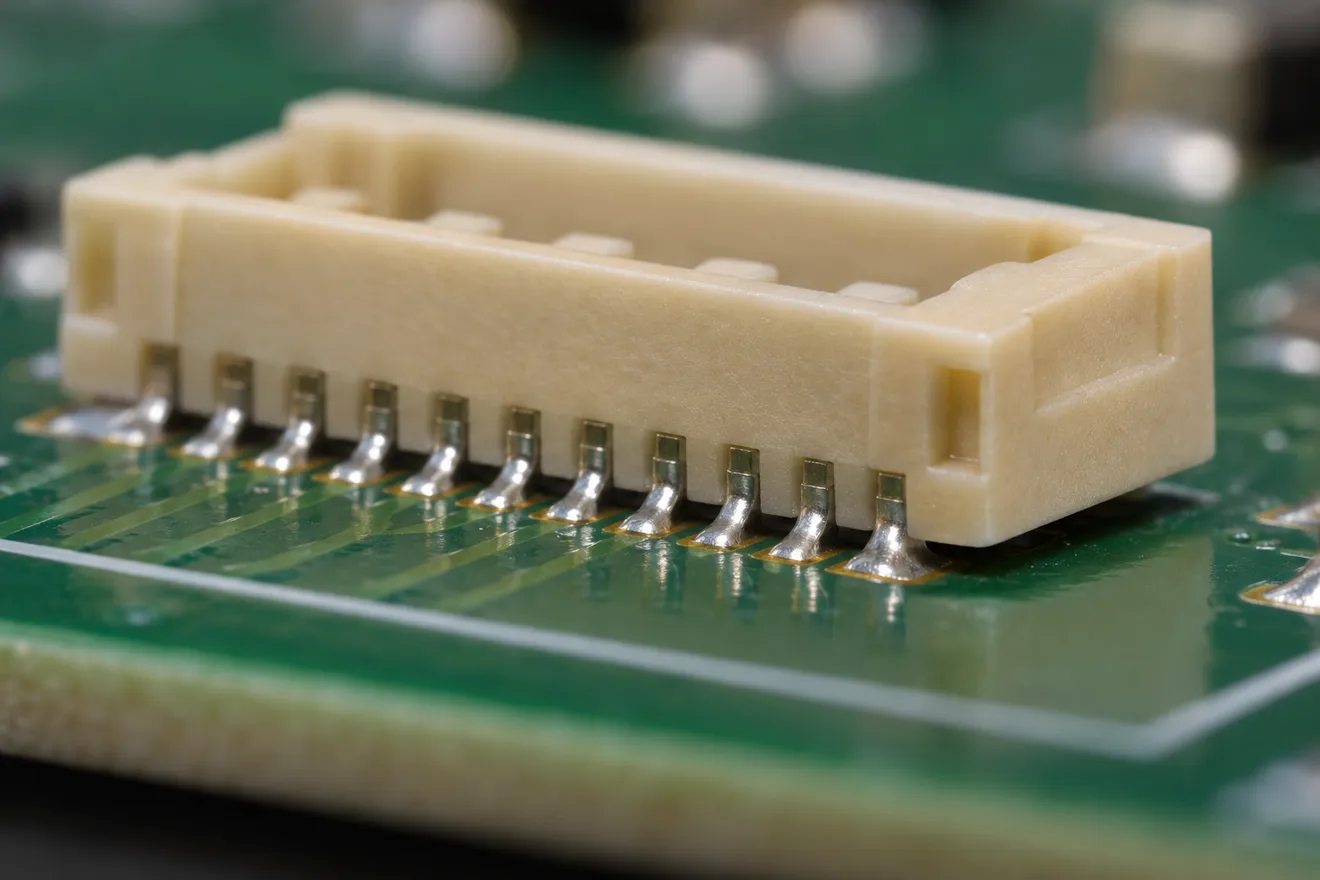
У разъёма после оплавления может подняться один край или ослабнуть удержание клеммы. Нагреву при пайке и нагреву в работающем приборе соответствуют разные данные для выбора PPA.
Разделы статьи
Профиль пайки
Какие данные о пайке нужны поставщику
Укажите профиль нагрева и число проходов, шаг выводов, тончайшую перемычку, положение детали на плате и состояние после хранения. Для первой пробы заказчик сравнивает плоскостность до и после пайки и усилие установки контакта. Состояние гранул перед литьём и влага, набранная готовым корпусом до монтажа, относятся к разным стадиям.
Подбор материала
Марки для сравнения
- BASF Ultramid® Advanced N3U41G6
Для тонкой межконтактной стенки указаны V-0 при 0,25 мм по UL 94 и CTI 600 В по IEC 60112. Укажите минимальную толщину по чертежу.
- Syensqo Amodel® AFA-6133 V0 Z BK324
Для чёрного разъёма, проходящего пайку оплавлением. V-0 при 0,8 мм и модуль сухого образца 5 930 МПа при 150 °C. Проверьте плоскостность после пайки.
- BASF Ultramid® T6340G6
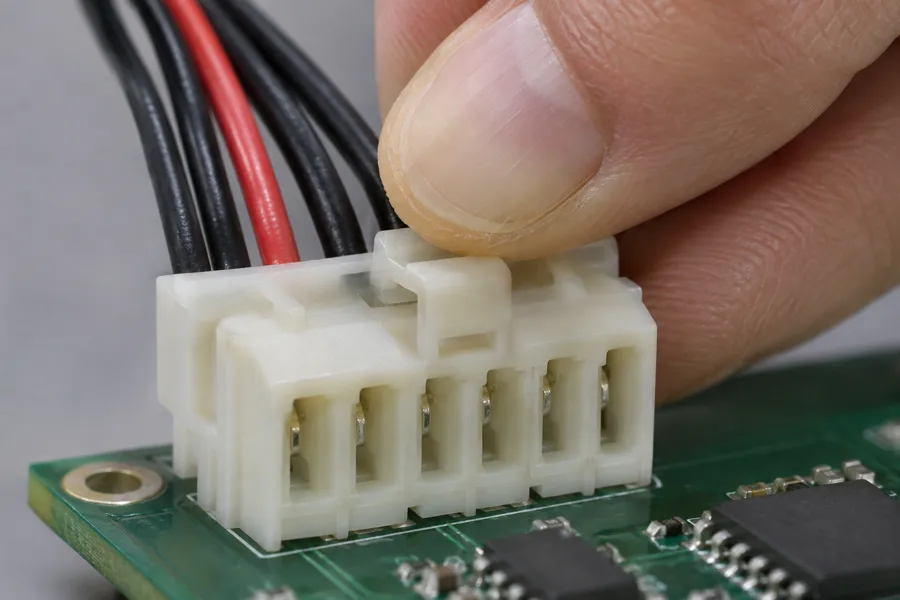
Для изоляционного корпуса с защёлкой указаны V-0 при 0,4 мм и GWFI 960 °C при 0,8 мм. Для удержания контакта сравните сухую и кондиционированную деталь.
Удержание клеммы
Удержание клеммы и класс горючести
Разрыв по спаю в тонкой перемычке стоит оценить при усилии, действующем в разъёме. Для выбора FR-исполнения класса по UL 94 недостаточно без толщины и охваченного цвета. Если цветовая мастербатч или возвратное сырьё входят в смесь, уточняется область документов и стабильность шага. Сравните стоимость годного разъёма после монтажа, особенно если отказ обнаруживают уже на укомплектованной плате.
Пик оплавления припоя
Что может скрывать хороший результат на свежем образце
BASF описывает применение Ultramid Advanced N при оплавлении припоя и приводит для этой серии нагрев до 260 °C в контексте образования вздутий. При закупке нужны точная марка и реальный профиль изделия: время до пика, длительность горячей стадии и число проходов. Короткий пик пайки нельзя записать как температуру непрерывной работы разъёма.
Хранение до монтажа
Почему важна пауза между литьём и монтажом
- Разделите партию одинаковых корпусов по условиям хранения до сборки, сохранив сухую контрольную группу.
- Пропустите сравниваемые группы через одинаковый профиль. Запишите число проходов, пик и время в горячей зоне.
- Сравните вздутия, шаг и удержание контактов. Если отказывает лишь партия после хранения, проверьте упаковку и влажностную чувствительность перед выбором более тугоплавкой марки.
Проверка разъёма
Почему испытания на термостойкость недостаточно для допуска к пайке?
Краткий профиль оплавления, состояние детали после хранения и допуск плоскостности могут определять результат при одинаковой температуре теплостойкости материала.
Справочник материалов
Смежные материалы и применения
Огнестойкий PPA для разъёмов
Подобрать PPA для пайки
Опишите задачу и оставьте контакт для ответа. Подберём материал и уточним условия пробной или серийной поставки.