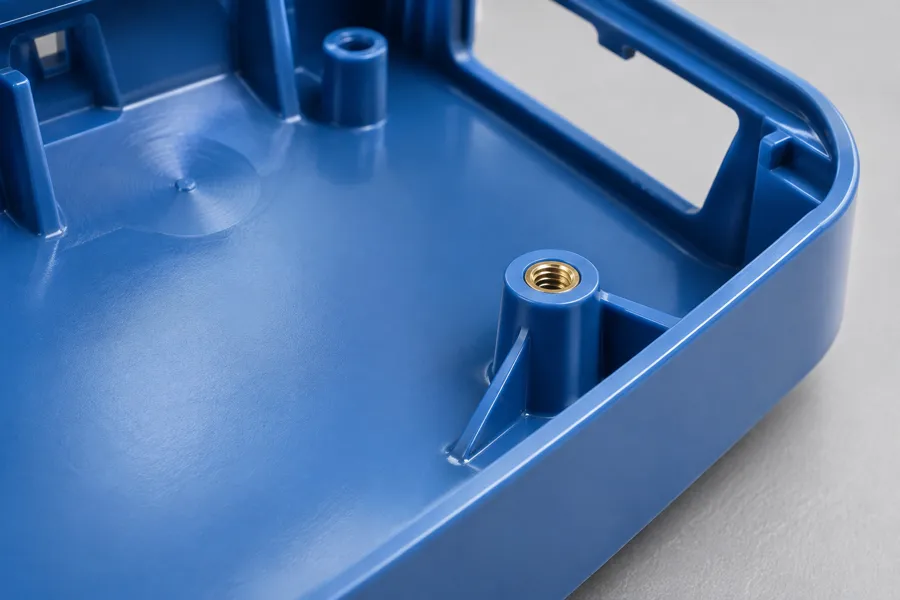
Литая панель
Сравните поверхность у впуска, заполнение тонкой кромки и прочность крепления.
ABS для литья
Выбор серии ABS
Для литой крышки, термоформованного вкладыша и детали под гальванику нужны разные серии ABS. Начните с операции, которая определяет внешний вид готовой детали.
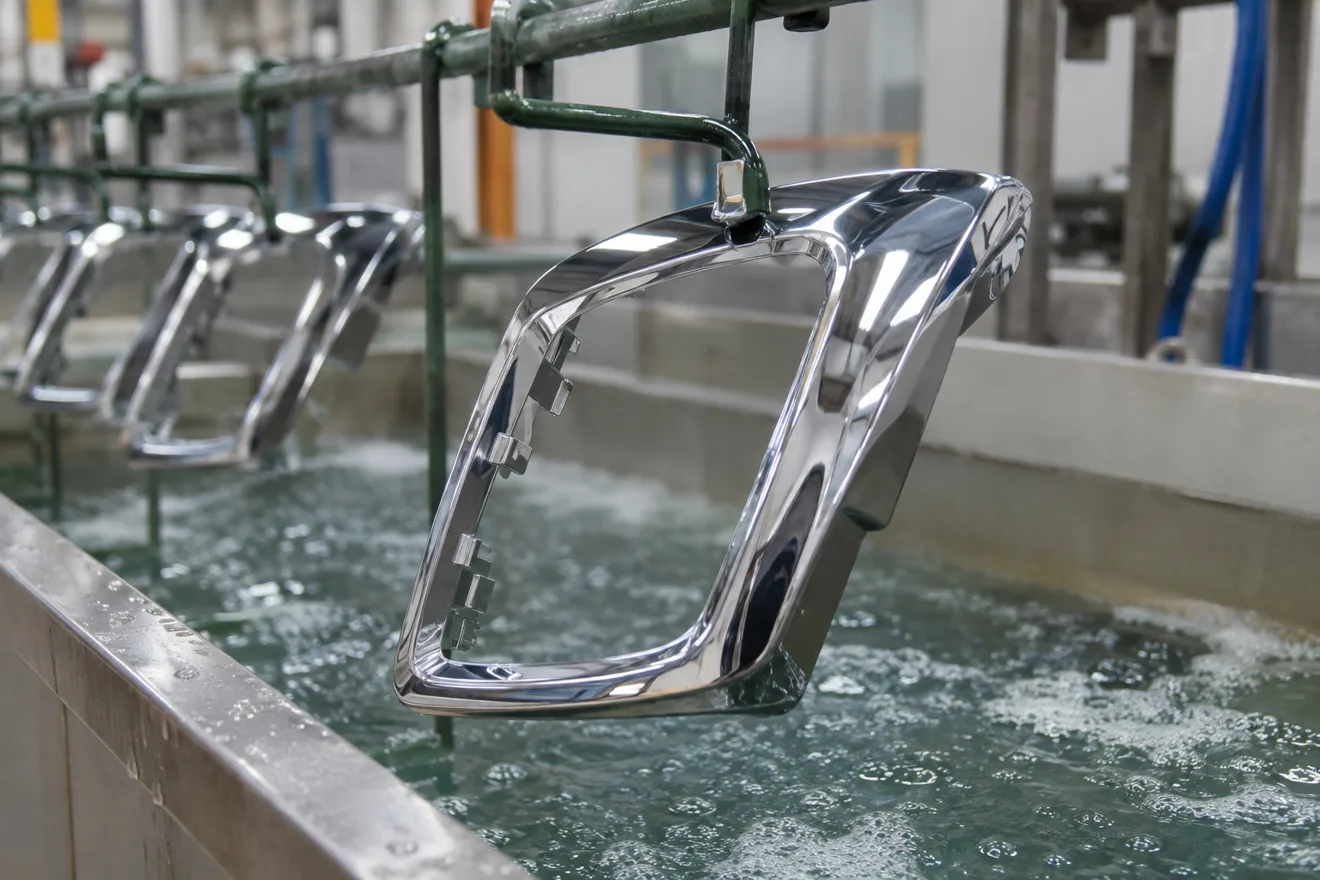
Литьё, лист и покрытие
Сравните поверхность у впуска, заполнение тонкой кромки и прочность крепления.
ABS для литья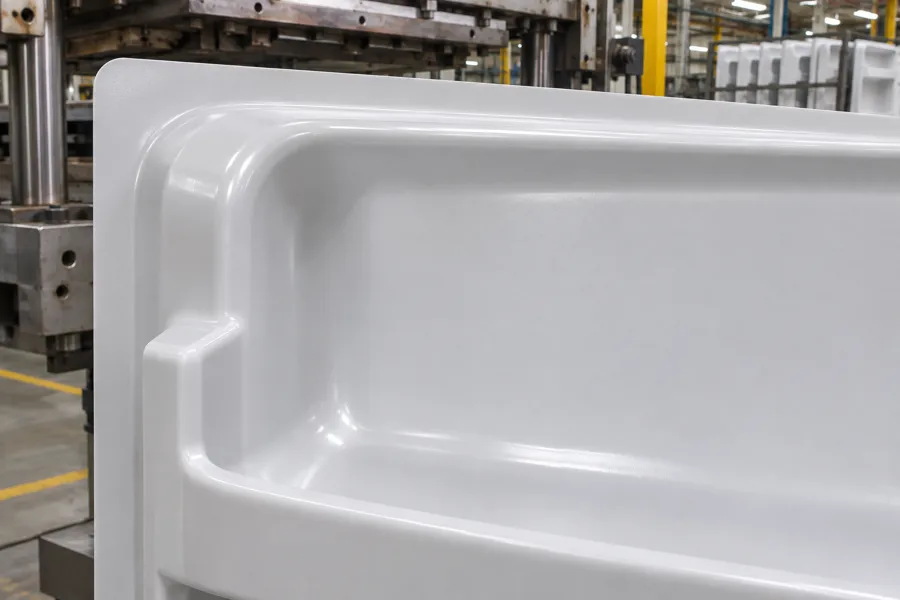
Для листа оценивают толщину в вытянутом углу и вид поверхности после формования.
ABS для термоформования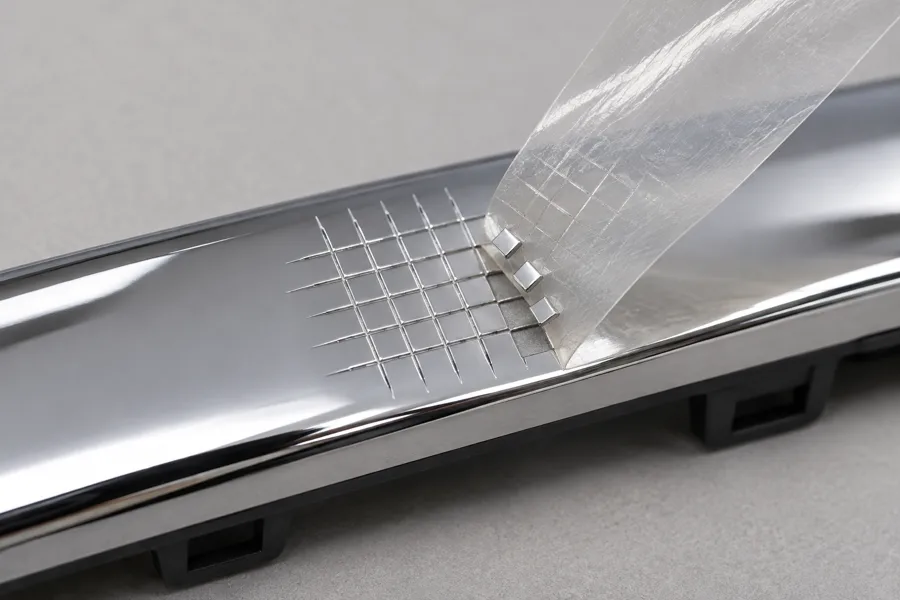
Подберите серию под подготовку поверхности; проверьте адгезию покрытия на своей геометрии.
ABS под гальваникуКаталог продуктов
Сравните марки по текучести, ударной вязкости, теплостойкости и огнестойкости. Для сопоставления чисел проверьте методы и условия испытаний в карточке. Для расчёта поставки укажите марку, объём и город назначения; для замены — изделие и ключевые требования.
ABS
ABS
ABS
ABS
ABS
ABS
ABS
ABS
ABS
ABS
ABS
ABS
ABS
ABS
ABS
ABS
ABS
ABS
ABS
ABS
ABS
ABS
ABS
ABS
ABS
ABS
ABS
ABS
ABS
ABS
ABS
ABS
ABS
ABS
ABS
ABS
ABS
ABS
ABS
ABS
ABS
ABS
ABS
ABS
ABS
ABS · GF30
ABS
ABS
ABS
ABS
ABS
ABS
Сбросьте параметр или отправьте задачу на подбор.
Куда пойдёт гранула
| Изделие | С какой серии начать | Что решит выбор |
|---|---|---|
| Литая крышка или панель | ABS общего назначения для литья | Заполнение тонкого края, вид лицевой стороны, прочность крепления после сборки. |
| Корпус с длинной тонкой стенкой | Высокотекучая литьевая серия | Действительно ли не хватает текучести после проверки впуска и вентиляции? Сохраняется ли ударная прочность на холоде? |
| Глубокая облицовка из листа | Экструзионный ABS для термоформования | Провисание горячего листа, толщина вытянутого угла и вид лицевого слоя после формования. |
| Декоративная деталь под металл | Гальванизируемый ABS | Поверхность основы, сцепление покрытия и результат температурного цикла на детали. |
Пробная партия
Для литой панели сравните заполнение и блеск при одной толщине; для глубокого вкладыша измерьте угол после вытяжки. Если деталь металлизируют, запросите серию, предназначенную для такой подготовки поверхности.
Как читать паспорт
В одной линейке Novodur у H605 и H701 показатели объёмной текучести составляют 26 и 8 см³/10 мин при 220 °C и 10 кг. Ударная вязкость по Шарпи с надрезом при 23 °C у этих же марок — 15 и 22 кДж/м². Первая заслуживает внимания при длинном пути заполнения, вторая — когда у крепления важен запас по удару. Это типичные паспортные данные именно этих серий.
У крышки рядом с нагревателем важен ещё один вопрос: останется ли защёлка на месте под прижимом? Температура размягчения по Вика помогает сравнить серии. Для удержания крышки технологу и конструктору полезнее проверить усилие на собранном узле при рабочем нагреве и после охлаждения. Для такого запроса есть теплостойкие исполнения ABS.
Цвет в массе, краска, металл
Для окраски в массе важны собственный оттенок гранулы, совместимость носителя концентрата и достаточность укрытия на самой тонкой стенке. Образец со склада полезно положить рядом с эталоном в нужной фактуре. Глянец и рассеяние света на текстуре заметны даже при близких измеренных координатах цвета.
У детали под окраску в центре внимания сцепление с конкретным грунтом или краской и действие растворителя. У детали под металл уже на этапе выбора нужна серия для гальваники. При ультразвуковой сварке или склейке сравните соединение на окончательном составе с согласованным цветом: краситель, смазка и поверхность входят в одно производственное решение.
Первичное сырьё и возврат
Чистые литники собственного цвета и регранулят из смешанных корпусов решают разные задачи. В первом случае понятны основа и история переработки. Во втором особенно важны сортировка, загрязнения, исходный оттенок и разброс от партии к партии. Светлая глянцевая панель предъявит другие требования, чем тёмная внутренняя опора.
Для допуска возврата клиенту удобно сравнить контрольную партию на исходном составе и партии с согласованной долей возврата. В ведомости стоит оставить массу, оттенок, удар после выдержки и потери на отделке. Дешевле в закупке будет тот состав, который даст меньшую стоимость принятого корпуса с учётом брака и повторной окраски.
После установки
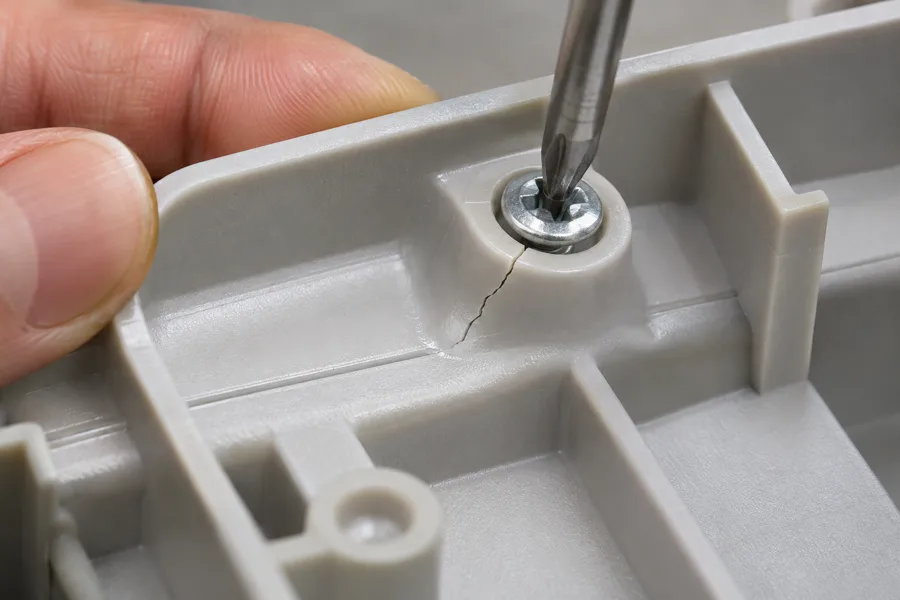
Если корпус цел после литья, а трещина появляется после затяжки или протирки, полезны два снимка: крепление целиком и начало трещины. Положение следа относительно винта и линии спая поможет отделить сборочное напряжение от слабости соединения потоков. Затем стоит сравнить действие штатного очистителя на свободном и на собранном корпусе.
Если причина связана с посадкой, обсудите с конструктором прижим и геометрию. Когда при предусмотренной сборке материал сохраняет слишком малый запас к среде или удару, BERRNIK предложит проверить более стойкую серию и согласовать условия сопоставимой пробы.
Перед запросом марки
Сначала посмотрите, где недолив и как он меняется при штатном заполнении. Если ограничивает тонкий длинный путь, высокотекучая марка уместна. Для нагруженной защёлки сравните также ударные данные и усилие после сборки.
Для подбора пригодятся эталон, фактура и толщина видимой зоны. Сообщите, будет ли деталь окрашена в массе или после литья: это меняет выбор основы и способ согласования цвета.
Сначала сравните теплостойкий ABS по нужной температуре, времени и нагрузке. PC/ABS имеет смысл включить в пробу, если помимо сохранения формы нужны иные ударные характеристики или запас при нагреве.
Достаточно назначения или фотографии детали и свойства, которое сейчас ограничивает выпуск. Из этого уже понятно, обсуждать литьевую марку, листовой ABS, покрытие или иной материал.
Справочник материалов
АБС-пластик (ABS)
Укажите марку или опишите изделие. Подготовим предложение с учётом объёма партии и места доставки.