Преформа и бутылка
Сообщите назначение тары и требуемую характеристическую вязкость.
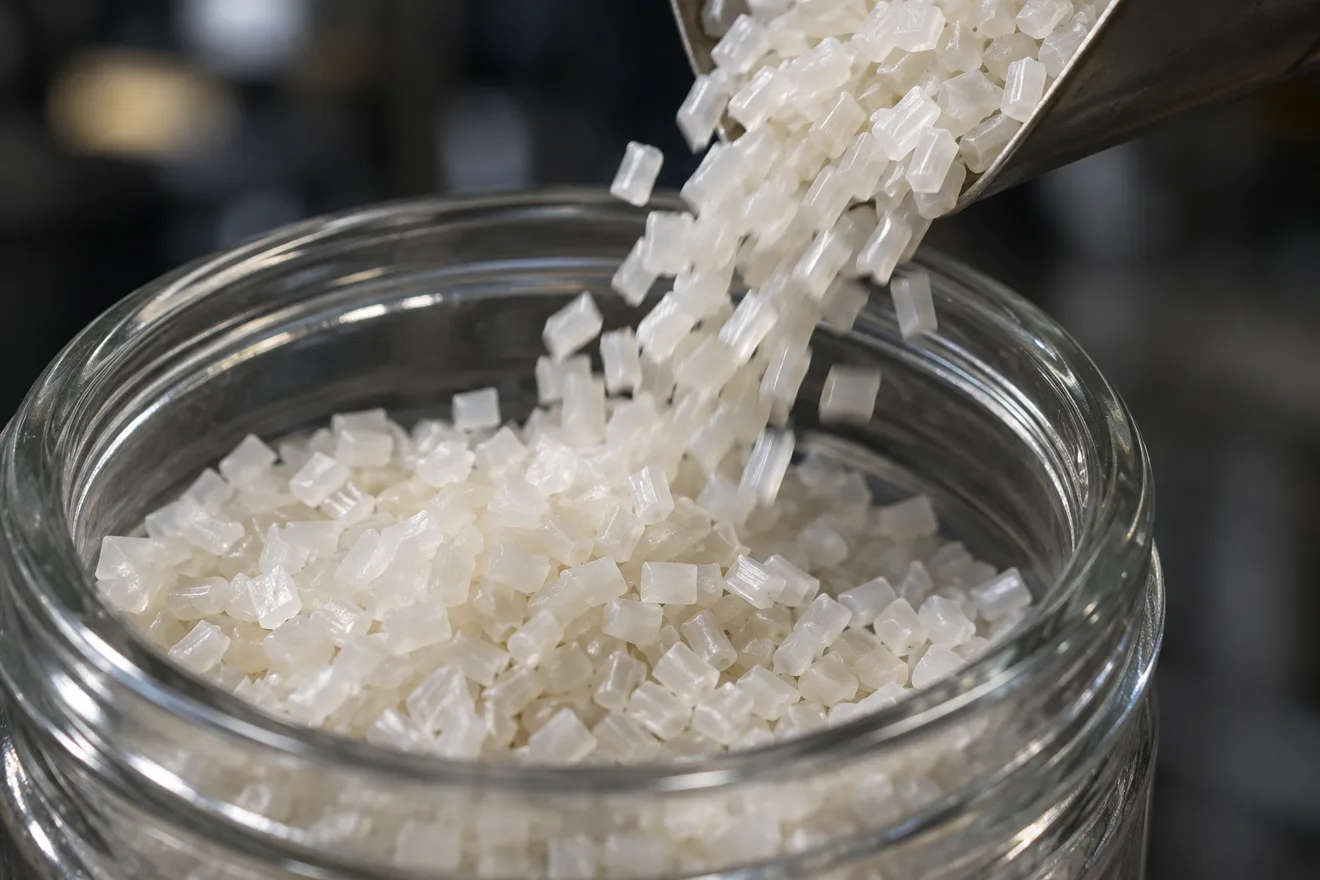
Полиэтилентерефталат
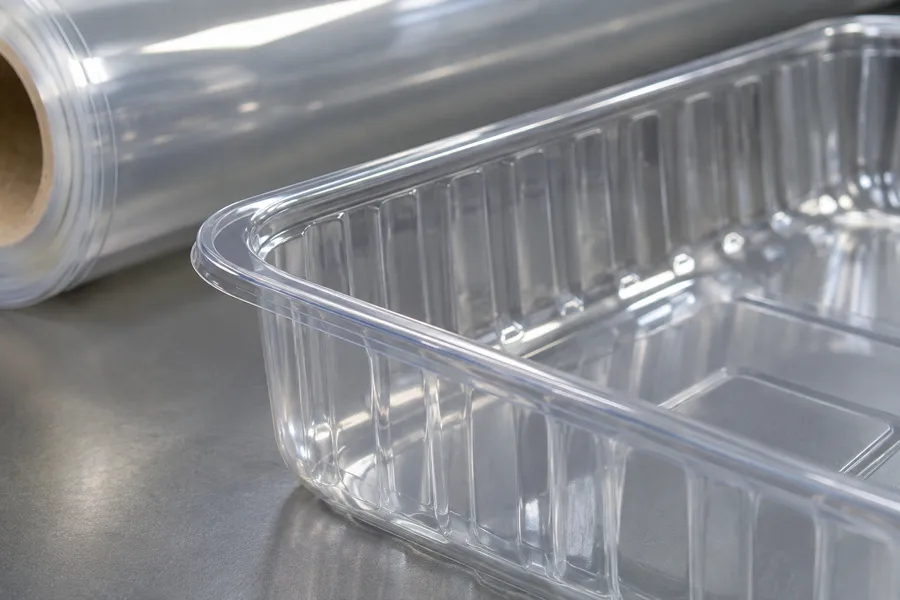
Для бутылочной преформы важна работа при растяжении и выдуве. Для прозрачного лотка — внешний вид угла после термоформования. Стеклонаполненный PET для технической детали образует ещё одну отдельную группу.
Направления закупки
Каталог направлений
Бутылка, лист или отливка
Если производитель выдувает бутылку, укажите продукт, объём и режим розлива. Для газированного напитка требуется выдержать внутреннее давление, для горячего розлива — сохранить форму после охлаждения. Характеристическую вязкость оценивают рядом с назначением марки и данными преформы.
Для листа сначала смотрят прозрачность, формуемость и стенку после вытяжки. У вторичного PET отдельно уточняют источник, цвет и пригодность для планируемого применения. Для стеклонаполненной отливки запрос меняется: главными становятся жёсткость, усадка, условия сушки и работа крепления.
Направления переработки PET
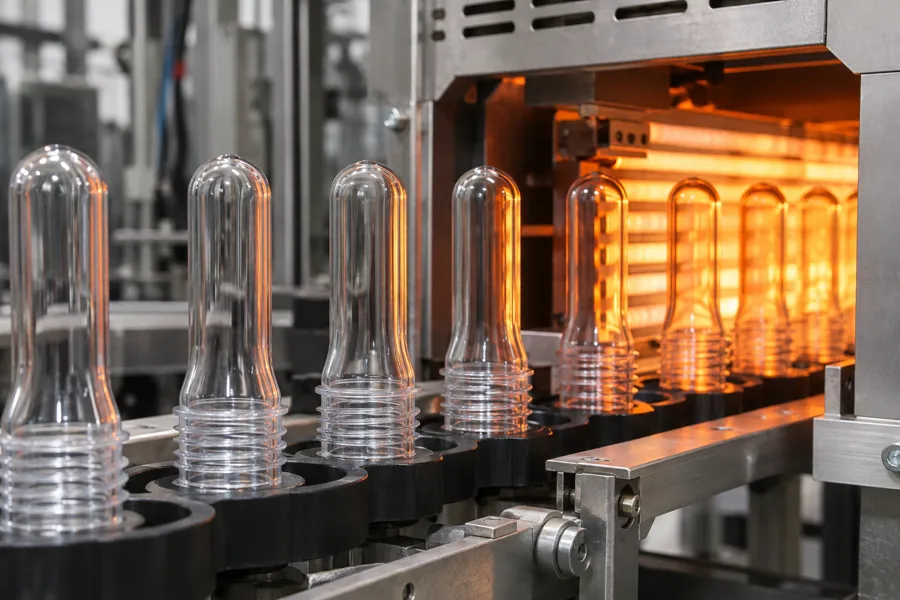
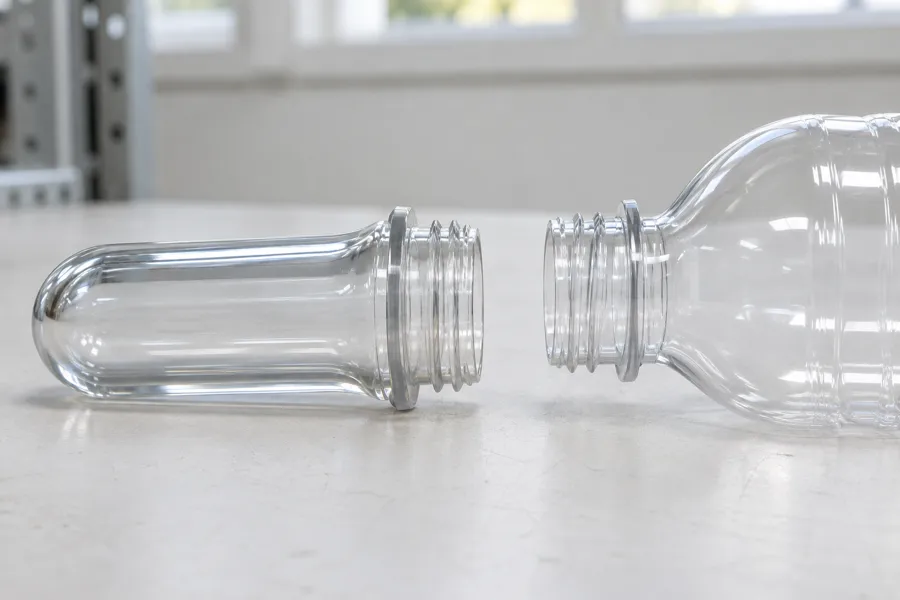
Выбираем PET под литьё преформы и последующую вытяжку.
Согласуем вязкость, цвет, прозрачность и тепловую историю. Геометрия преформы и распределение нагрева формируют стенку бутылки с заданной нагрузкой и режимом розлива.
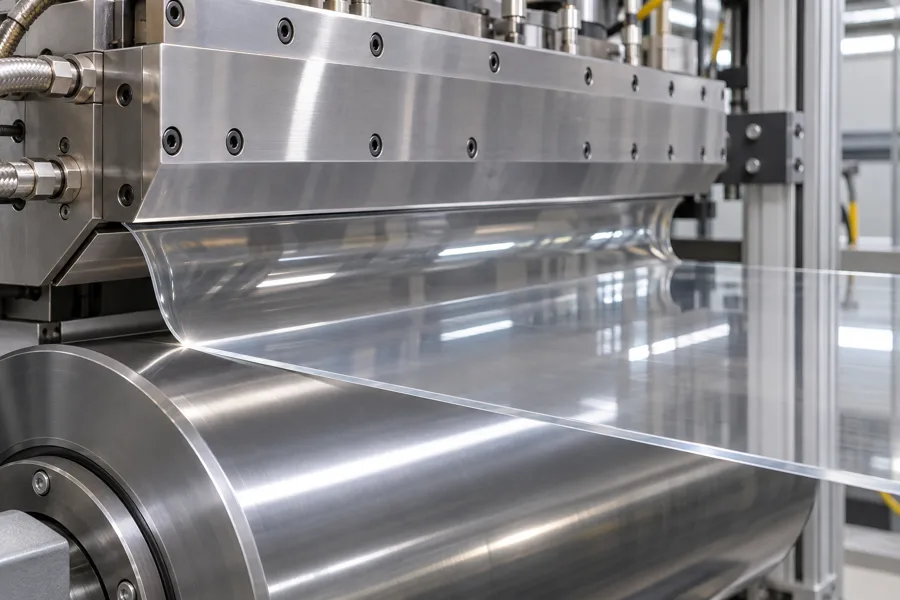
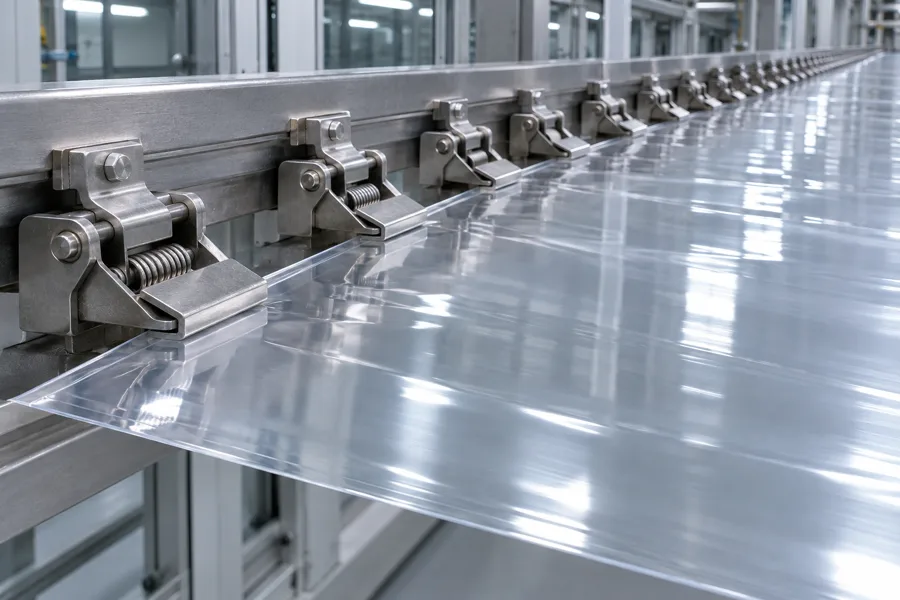
Подбираем PET для экструзии листа с устойчивым состоянием структуры.
Управляем сушкой, фильтрацией и охлаждением. Прозрачность стенки, устойчивость фланца и повторяемость размеров зависят от распределения прогрева и вытяжки листа у переработчика.
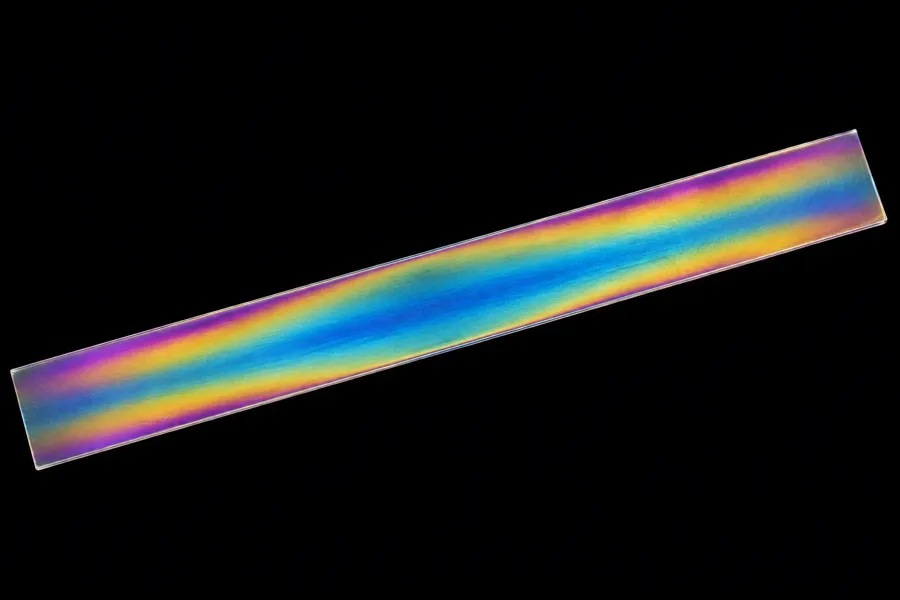
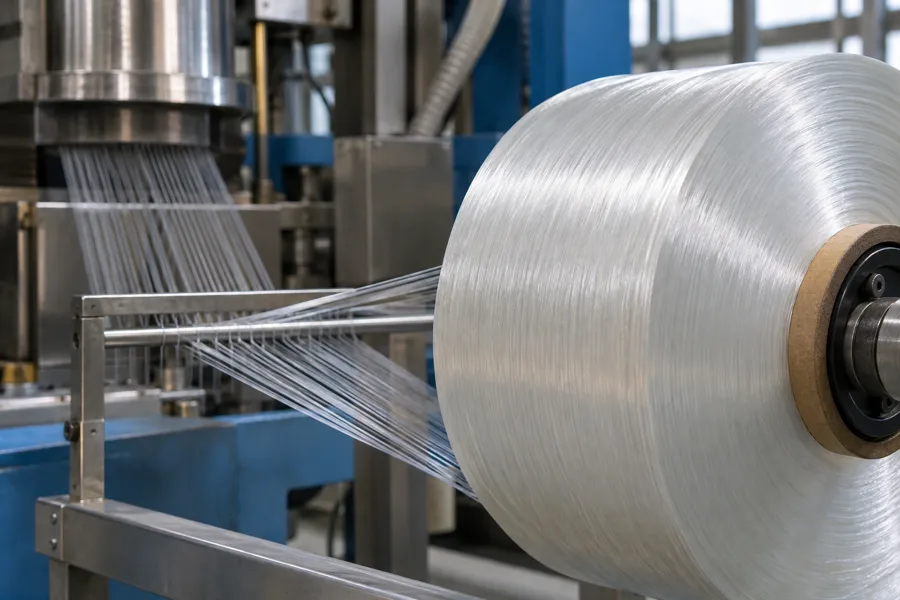
Выбираем серию для тонкой вытяжки и стабильной ориентации.
Чистота, вязкость и подготовка сырья определяют обрывность и поверхность. Термофиксацию связываем с усадкой и последующим использованием плёнки или нити.
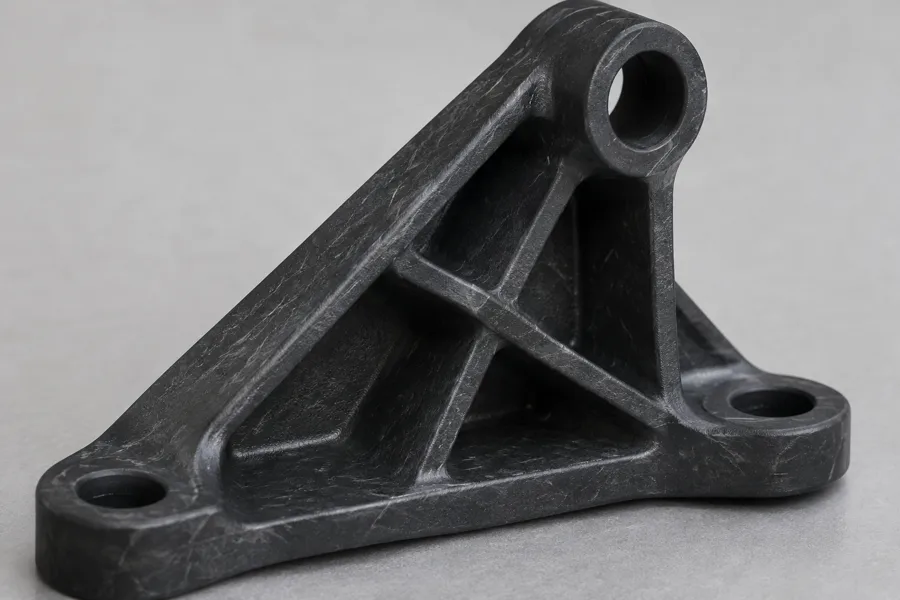
Для жёсткой технической детали выбираем специально сформулированный компаунд со стекловолокном либо комбинированным наполнением.
Нуклеация и переработка обеспечивают нужную кристаллизацию. Согласуем жёсткость, удар, коробление и поверхность по готовой геометрии.
Кристаллизация полиэфира
Химическая основа PET может работать в разных структурных состояниях. Быстрое охлаждение помогает сохранить прозрачную аморфную заготовку, ориентация и термическая обработка формируют иной набор свойств. Для технического литья выбираем рецептуру с управляемой кристаллизацией.
Характеристическую вязкость связываем с прочностью расплава и способностью к вытяжке. Состав сополимера влияет на формирование структуры и технологический диапазон. Выбираем серию по конечному маршруту, включая сушку и повторные тепловые проходы.
Стекловолокно повышает жёсткость и меняет усадку по направлениям. Минеральное сочетание помогает управлять размером и поверхностью. Ударная, огнезащитная и гидролитическая модификации подбираются как части отдельного инженерного компаунда.
Вязкость и ориентация
У партии для бутылочной преформы оценивают характеристическую вязкость, образование ацетальдегида и пригодность к последующему раздуву. В листе готовой BOPET-плёнки, напротив, можно увидеть усадку отдельно по двум направлениям после фиксированного нагрева. Такая усадка относится к уже ориентированному полотну.
Для армированной литой детали первыми вопросами становятся размер после нагрева и поведение креплений по отношению к направлению потока. Сопоставлять марки по единственной строке IV имеет смысл лишь внутри подходящего маршрута и с одинаковым методом.
Лист либо преформа
Бутылочный маршрут согласуем с преформой и ориентацией при раздуве. Листовой — с экструзией, охлаждением и формованием. Сопоставляем вязкость, структуру и назначение рецептуры под соответствующую технологию.
Сополимерную систему рассматриваем при другой прозрачности, ударе или диапазоне формования. Состав задаёт собственное поведение при нагреве и сушке. Сравниваем переработку, геометрию и дальнейшее соединение изделия.
Армированные полиэфиры сопоставляем по кристаллизации, усадке, теплостойкости и химической среде. Переход требует своей рецептуры и режима формы. Для точной детали сравниваем размер после нагрева и механический профиль по направлениям.
Каталог продуктов
Сравните марки по свойствам и способу переработки.
PET
PET
PET
Сбросьте параметр или отправьте задачу на подбор.
Влага перед плавлением
Сушку строим по серии, состоянию гранулы и фактической влаге. На линии переработчика важны закрытая подача, стабильное дозирование и контроль времени пребывания. Возврат и концентрат включаем в тот же баланс подготовки.
Охлаждение прозрачной заготовки имеет смысл оценивать с учётом следующей операции. Для плёнки, волокна и бутылки условия вытяжки и фиксации ориентации различаются. В инженерном литье поддерживаем структурное состояние, обеспечивающее размер и механику готовой детали.
Помутнение и хрупкость
Влага и тепловая история уменьшают молекулярную массу при плавлении. Для оценки состояния расплава нужны данные о сушке, подаче и времени пребывания. Сравниваем вязкость сырья и переработанного материала вместе с критичной механикой изделия.
Кристаллизация, загрязнение или неоднородное растяжение меняют оптику. Определяем стадию появления дефекта и его структуру. По месту и виду помутнения подскажем, что проверить первым: охлаждение, чистоту материала или профиль вытяжки. Прозрачность сравнивают на рабочей толщине.
Ориентация волокна и неодинаковая кристаллизация создают различную усадку. Согласуем наполнитель, литник и температурный режим формы. Размер сравнивают после выдержки и рабочего нагрева.
Включения, разброс вязкости или неравномерный прогрев создают локальный слабый участок. Управляем фильтрацией, подготовкой и температурным профилем. Стабильность диаметра или толщины оценивают при целевой производительности линии.
Тон и прозрачность
Носитель, пигмент и термостойкость согласуем с конкретной полиэфирной системой. Подготовку концентрата включаем в баланс влаги перед плавлением. Данные о дисперсии и сохранении вязкости после переработки помогают объяснить разброс цвета и механики.
Пигмент и функциональная добавка могут менять теплопоглощение и формирование структуры. Для вытяжки оцениваем распределение деформации, для инженерной детали — размер после охлаждения и нагрева. Цвет утверждаем на готовой толщине и после полной технологической цепочки.
Стабилизатор, нуклеатор, ударный или иной функциональный компонент выбираем в согласованной рецептуре. Для поверхности учитываем покрытие, клей и дальнейшую обработку. После смены состава изготовитель сравнивает свойства, определяющие работу изделия.
История повторного нагрева
Разделяем возврат по точной основе, цвету, наполнению и покрытиям. Вязкость, влага, включения и тепловая история определяют дальнейший маршрут. Для PET дополнительно согласуем состояние гранулята и поведение при сушке.
Выбираем поток под прозрачность, вытяжку или техническую механику конечного продукта. Для армированного состава учитываем изменение длины и распределения волокна. Кандидатную смесь оценивают после полного цикла изготовления, включая размеры и работу соединений.
Фиксируем источник, долю и состав вторичного компонента вместе с процессом. Контроль партии направляем на реологию, цвет и критичную механику. Для контактного применения изготовитель подтверждает назначение выбранного потока и готовой конструкции.
Цена принятой продукции
Для бутылочной линии учитывают число принятых наполненных бутылок, включая потери при нестабильном разогреве преформ. Для печатной плёнки — пригодную площадь после ориентации и обработки. Для рамки из армированного PET — детали с нужными размерами после выдержки. Так становится понятно, почему одинаковая скидка на килограмм PET даёт разный результат.
Сырьё и результат
Повторный заказ PET
Разделяем потоки по происхождению, вязкости, цвету, включениям и назначению. Подготовку и долю согласуем отдельно для листа, бутылки, волокна и компаунда. Для контактного применения фиксируем соответствующий путь очистки, прослеживаемость и подтверждение готового изделия.
Носитель и добавки согласуем с температурой переработки, влагоподготовкой и структурой PET. Для прозрачных изделий оцениваем цвет и мутность, для вытяжки — включения и обрывность. Для инженерной детали важны кристаллизация, размер и механические свойства.
Справочник материалов
PET для бутылки, термоформованного листа, волокна и технических деталей
Укажите марку или опишите изделие. Подготовим предложение с учётом объёма партии и места доставки.