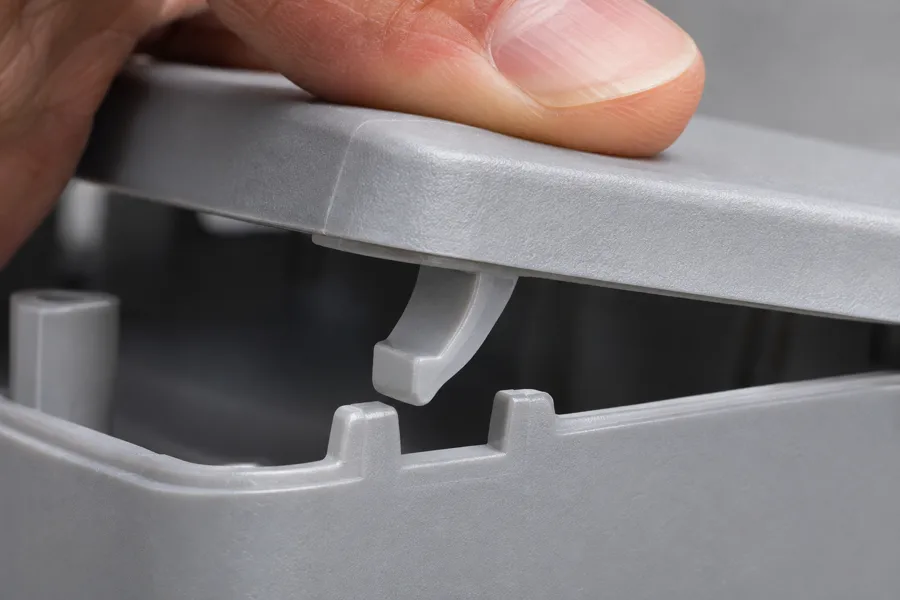
Изгиб при сборке
Защёлке нужен запас деформации. Сначала сравните ненаполненные марки.
Для защёлок
Полиамиды · механика и рабочая среда
Для защёлки важен допустимый изгиб, для опоры — жёсткость после нагрева и увлажнения. Сравните направления подбора или откройте каталог PA6 и PA66.
Выбор полиамида
Защёлке нужен запас деформации. Сначала сравните ненаполненные марки.
Для защёлок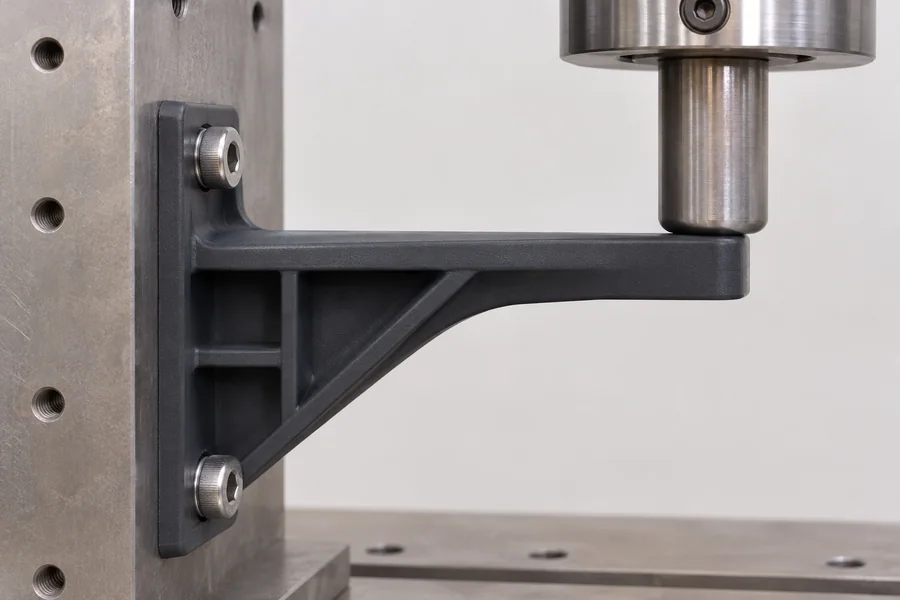
У кронштейна проверьте прогиб и посадочные размеры при рабочей влажности.
Для жёстких опор
Для корпуса подберите исполнение под среду, время контакта и температуру.
Стойкость к гидролизу
Уточните толщину изоляционной стенки и цвет, прежде чем сопоставлять классы горючести.
Огнестойкие полиамидыКаталог продуктов
Марки полиамидов из BERRNIK TDS Library и центральной базы материалов с сохранёнными значениями, методами и условиями испытаний.
PA610
PA612
PA6
PA6
PA6
PA6
PA6
PA6
PA6
PA6
PA6
PA66
PA66
PA66
PA66
PA66
PA66
PA66
PA66
PA66
PA66
PA66
Copolyamide
Copolyamide
PA66
PA66
PA66
PA66
PA66
PA66
PA66
PA66
PA66
PA66
PA66
PA66
PA66
PA66
PA66
PA66
PA66
PA66
PA66
PA6
PA6
PA6
PA6
PA6
PA6
PA6
PA6
PA6
PA6
PA6
PA6
PA6
PA6
PA66
PA66
PA66
PA66
PA66
PA66
PA66
PA66
PA66
PA66
PA66
PA66
PA66
PA66
PA66
PA66
PA66
PA66
PA6
PA6
PA6
Copolyamide
PA6
PA6
PA
PA6
PA6
PA6
PA6
PA6
PA6
PA6
PA6
PA6
PA6
PA6
PA6
PA6
PA6
PA6
PA6
PA6
PA6
PA6
PA66
PA6
PA6
PA6
PA6 · GF10
PA6 · GF15
PA6 · CF15
PA6 · GF15
PA6 · GF20
PA6 · GF25
PA6 · GF30
PA6 · CF30
PA6 · GF30
PA6 · GF35
PA6 · GF40
PA6 · GF45
PA6 · GF50
PA6 · GF55
PA6 · GF60
PA6 · GF15
PA6 · GF15
PA6 · GF15
PA6 · GF20
PA6 · GF25
PA6 · GF25
PA6 · GF25
PA6 · GF30
PA6 · GF30
PA6 · GF35
PA6 · GF40
PA6
PA6
PA6
PA6
PA6 · GF10
PA6 · GF15
PA6 · GF30
PA6
PA6
PA6
PA6
PA6
PA6
PA6
PA6
PA6
PA6
PA6
PA6
PA6
PA6
PA6
PA6
PA6
PA6
PA66
PA66
PA66
PA66
PA66 · GF18
PA66 · GF18
PA66 · GF15
PA66 · CF2
PA66 · GF15
PA66
PA66 · GF27
PA66
PA66 · GF33
PA66 · GF30
PA66
PA66 · GF30
PA66
PA66
PA66 · GF40
PA66 · GF45
PA66 · GF50
PA66 · GF55
PA66 · GF15
PA66 · GF15
PA66
PA66 · GF20
PA66
PA66 · GF30
PA66 · GF25
PA66 · GF30
PA66
PA66 · GF30
PA66 · GF30
PA66
PA66
PA66
PA66
PA66
PA66
PA66
PA66
PA66 · GF15
PA66 · GF30
PA66
PA66
PA66
PA66
PA66
PA66
PA66
PA66
PA66
PA66
PA66
PA66
PA66
PA66
PA66
PA66
PA66
PA6
PA66
PA6
PA
PA
Transparent Polyamide
Сбросьте параметр или отправьте задачу на подбор.
Справочник марок
Сухая гранула и рабочая деталь
До плавления технолог подготавливает гранулу согласно требованиям к марке. Влажность гранулы влияет на расплав, поверхность и сохранение молекулярной структуры. Режим сушки выбираем по точной марке и фактическому состоянию материала; концентрат и возврат входят в ту же подготовку.
После формования полиамид набирает влагу из воздуха. Это меняет его размеры и механику: деталь становится более податливой, а её жёсткость и усилие деформации меняются. Усилие защёлки, которую собирают сразу после литья, оценивают в этом состоянии. Для посадки после хранения задают соответствующую выдержку.
При необходимости предусматриваем кондиционирование — управляемое доведение детали до согласованного влажностного состояния. Выбираем способ по геометрии, цвету и составу, затем изготовитель проверяет поверхность и размеры. В производственном маршруте это отдельная операция после формования.
Пробная партия
Для сравнения PA6 и PA66 запросите одинаковый тип наполнения и данные как для сухого, так и для кондиционированного образца. Если решает горючесть, привяжите классификацию к цвету и минимальной толщине элемента.
PA6, PA66 и специальная основа
| Направление | Когда включаем в сравнение | Что определяет итог |
|---|---|---|
| PA6 | Корпуса, крепления и механические детали; для экструзии — специальные вязкостные серии. | Переработка, удар, жёсткость и размер после кондиционирования. |
| PA66 | Несущие и электротехнические детали, в том числе с более высокой тепловой нагрузкой. | Сохранение механики при нагреве, стабилизация и поведение конкретного усиленного либо неармированного исполнения. |
| Длинноцепочечные PA | Трубки, гибкие соединения и детали, где особенно важны влага, среда и размерный профиль. | Точный тип PA, гибкость, контактная среда, носитель цвета и способ соединения. |
| PPA и другие инженерные полимеры | Горячий или химически нагруженный узел, для которого нужен иной запас свойств. | Длительное воздействие, ползучесть, обработка на имеющемся оборудовании и итоговая стоимость узла. |
Внутри каждого направления сравниваем полные рецептуры. Стекловолокно, минерал, ударный модификатор и стабилизация формируют тот набор свойств, который получит деталь.
Жёсткость, плоскостность и изгиб
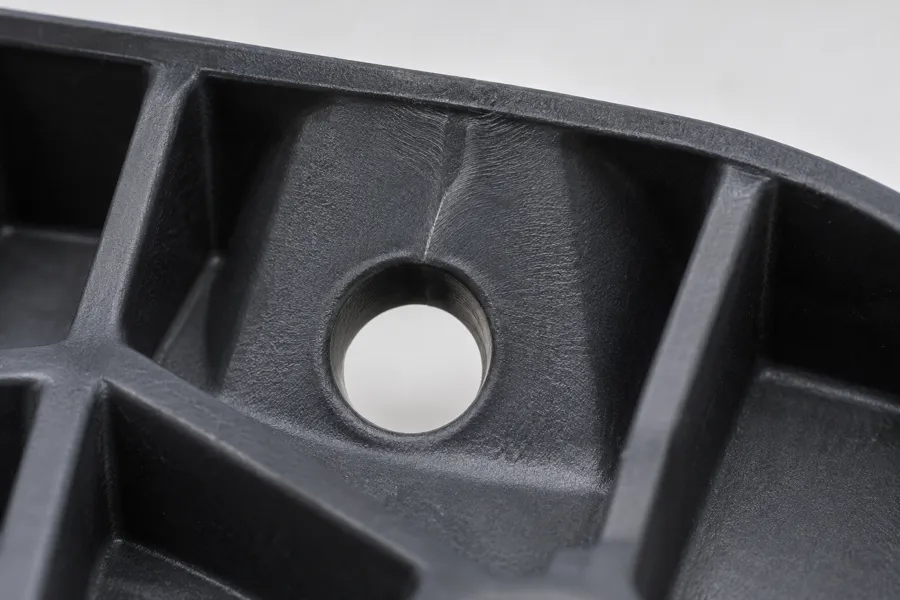
Волокно ориентируется при заполнении формы. Поэтому прочность, усадка и тепловое расширение различаются по направлениям. Литник и линию спая рассматриваем вместе с местом приложения усилия, а затем изготовитель проверяет реальную деталь.
Для плоского корпуса сравниваем малокоробящиеся и смешанные системы наполнения. Результат оцениваем по плоскостности и посадке после выдержки. Заодно смотрим массу, удар и внешний вид.
Эластомерная составляющая помогает при ударе и сборочном изгибе. Баланс выбираем по жёсткости корпуса и ходу крепления. В тонком язычке важны радиус и длина деформируемого участка.
Огнезащиту, скольжение или тепловую стабилизацию задаём в окончательной рецептуре. Для электрической детали связываем состав, цвет и толщину с её рабочими характеристиками.
Краткий нагрев и годы под нагрузкой
Для кратковременного нагрева сравниваем деформацию при заданной нагрузке. Для кронштейна, постоянно работающего в горячей зоне, нужны данные о сохранении свойств и ползучести — постепенном изменении формы под усилием.
Горячий воздух, масло и водно-гликолевая смесь действуют по-разному. Под каждую среду выбираем основу и стабилизацию, затем оцениваем механику, размер и функцию после воздействия. В контуре охлаждения к ним добавляется герметичность узла.
В сборке с металлом учитываем различие расширения и поведение прижима. Для винтового соединения смотрим опорную площадь, усилие затяжки и его сохранение, чтобы материал и конструкция работали вместе.
Подготовка, заполнение, съём
Для подготовки гранул нужен фактический результат измерения влажности и режим сушки производителя марки. Важно сохранить это состояние при подаче в машину. Учитываем цветовой концентрат и возврат, а при холодном хранении — температурную подготовку закрытой упаковки.
Сопоставляем вязкость, толщину и путь течения. Подскажем технологу, где проверить заполнение и вентиляцию, если прочность в зоне спая вызывает вопросы. Для GF-состава одновременно рассматриваем ориентацию волокна и состояние поверхности.
Выдержку под давлением связываем с затвердеванием литника. Температуру формы и охлаждение технолог оценивает по съёму, размеру после выдержки и результату сборки.
Считаем принятые детали со всех гнёзд. В маршрут включаем сушку, запуск, смену цвета, кондиционирование и сборку. Так оптимизируем время от гранулы до готового узла.
Оттенок и рабочая функция
Носитель мастербатча выбираем под конкретный полиамид. PA6, PA66 и длинноцепочечные PA имеют свои условия переработки и совместимости. Подбираем термостойкий пигмент, распределение и дозу, а спай, удар и усадку цветного исполнения оценивает изготовитель детали.
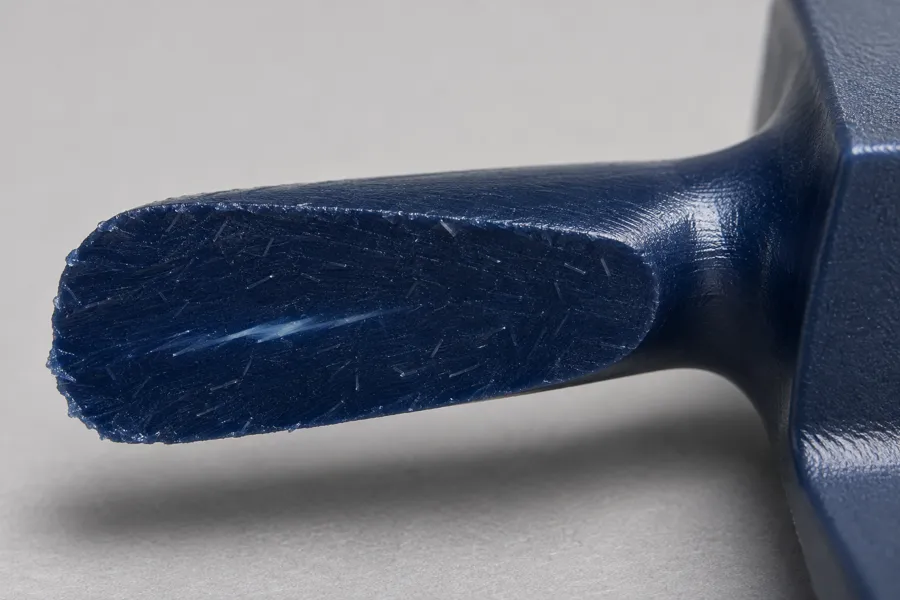
На армированной детали вид волокна и блеск зависят от формования. Цвет согласуют на рабочей толщине и фактуре после той же подготовки, что у серийной продукции. Для светлого оттенка учитываем собственный цвет стабилизирующего пакета.
Если после литья предусмотрены печать, склейка, сварка или второй мягкий компонент, эти операции включают в пробу у переработчика. Поверхностные добавки и средства облегчения съёма выбираем вместе с требуемым соединением.
Пример решения
Сначала сравниваем размеры сразу после съёма, после хранения и после затяжки. Изменение без нагрузки показывает вклад состояния материала; дополнительный прогиб в узле — вклад крепления и распределения усилия.
Далее выбираем между усиленным PA с подходящим направлением волокна и малокоробящимся составом. При разборе также учитывают опорные зоны и последовательность затяжки. Если нужна управляемая влажность перед сборкой, включаем кондиционирование в маршрут.
На пробной партии оцениваем плоскостность, посадки, прогиб и сохранение прижима после температурно-влажностного воздействия. В рабочую спецификацию переносим состав и состояние измерения — производство и закупка получают один понятный критерий.
Вторичный PA и свой возврат
Литники и отбракованные детали сортируют по полимеру, наполнителю, цвету и функциональным добавкам. Для возвратного материала на участке отдельно задают условия сушки и дозирования. Его допустимую долю устанавливают по вязкости смеси, механике, поверхности и поведению изделия при сборке.
Для армированного потока контролируем и матрицу, и усиление. Зольность показывает количество минеральной части; работу волокна оцениваем по механике, усадке и линии спая. Для нагруженной детали добавляем испытание длительной деформации.
Внешний рециклат подбираем по известному происхождению, чистоте, цвету и разбросу свойств. Гранулу доводим под целевую деталь: основу и добавки выбираем по нужным течению, удару и цене. Для огнезащитного или специального контактного исполнения сохраняем согласованный состав и программу квалификации.
Что показывает дефект
| Наблюдение | Что стоит уточнить | От чего зависит решение |
|---|---|---|
| Серебристые полосы, нестабильное течение | Влажность всех потоков, время пребывания, фактическую температуру и состояние расплава. | Для повторной проверки поверхности и механики изготовитель фиксирует влажность у машины и тепловую историю расплава. |
| Защёлка трескается при установке | Состояние детали по влаге, радиус основания, ход изгиба и линию спая. | Более податливое исполнение оценивают вместе со свободной длиной крепления и тем, где сосредоточена деформация. |
| Плоский корпус выгибается | Поток волокна, толщины, симметрию охлаждения и время измерения. | Для различения вклада наполнения и режима нужны размеры нескольких стабильных серий. По этим данным изготовитель оснастки может оценить необходимость коррекции. |
| После хранения изменилась посадка | Влажностную историю, размеры по направлениям и последующую усадку. | Закрепляем состояние приёмки, подбираем размерный профиль и сборочные зазоры. |
| После старения узел теряет герметичность | Рабочую жидкость, температуру, время, механику и геометрию уплотнения. | Гидролизостойкую или другую подходящую систему выбирают по среде. Работу всего узла после воздействия подтверждает его изготовитель. |
Одинаковые условия сравнения
Для сравнения указывают полимерную основу, наполнение, вязкость, цвет и пакет добавок. Рядом с модулем и ударной вязкостью должны стоять метод, температура и состояние образца — сухое или кондиционированное. В протоколе контроля влажности гранул указывают подходящий метод по ISO 15512.
Для готовой детали назначаем состояние измерения и реальную функцию: усилие защёлкивания, момент крепления, прогиб, износ или герметичность. При ускоренном кондиционировании образцов используем подходящий метод ISO 1110; условия работы узла задаём отдельно.
Для электрической либо специальной контактной детали подбираем документацию на выбранное исполнение. Сохраняем состав, критерии приёмки и контрольные образцы, чтобы сравнение следующей партии включало нужный цвет, толщину и функцию.
К грануле и литникам добавляем машинное время, сушку, подготовку возврата, кондиционирование и сборку. Сравниваем число годных деталей со всех гнёзд. Ровная посадка и устойчивый спай отражаются в расходах на доводку и отбраковку.
Перед первой пробой и заменой
Для обычной технической детали сравним конкретные исполнения по механике и переработке. При повышенной тепловой нагрузке добавим PA66 и нужную стабилизацию. Затем сопоставим размеры и работу детали в её влажностном состоянии.
Они описывают материал при разном содержании влаги. Для сборки сразу после литья важна сухая деталь, для последующей работы — её состояние после хранения и эксплуатации. Мы включаем нужные состояния в подбор и испытание.
Для несущей жёсткости усиление полезно, а гибкой защёлке нужен запас деформации. Долю и тип наполнителя выбираем по нагрузке, потоку и спаю. Сравниваем реальную сборку, чтобы получить нужное сочетание жёсткости и прочности.
Можно подобрать кандидатов для сравнения. Проверим тепловую работу, удар, усадку по направлениям и состояние после набора влаги, затем посадки и нагрузку в действующей форме. Для выбранной замены закрепим отдельное исполнение и режим.
Да. Для постоянной детали подберём готовый окрашенный состав. Оттенок согласуем вместе с наполнением, фактурой и функциональным пакетом, включая огнезащиту или термостабилизацию.
Для направления компаундов подбираем первичную основу и закрепляем её в спецификации. Если проект предусматривает вторичный компонент, разрабатываем отдельный состав по согласованному источнику и доле сырья.
Начнём с её состава и функции детали, предложим несколько близких маршрутов и объясним различия. В первую пробу включим заполнение, размеры, сборку и ту нагрузку, которая определяет выбор.
Справочник материалов
Полиамиды PA6 и PA66
Укажите марку или опишите изделие. Подготовим предложение с учётом объёма партии и места доставки.