Функция детали
Что должно происходить при сборке и после неё
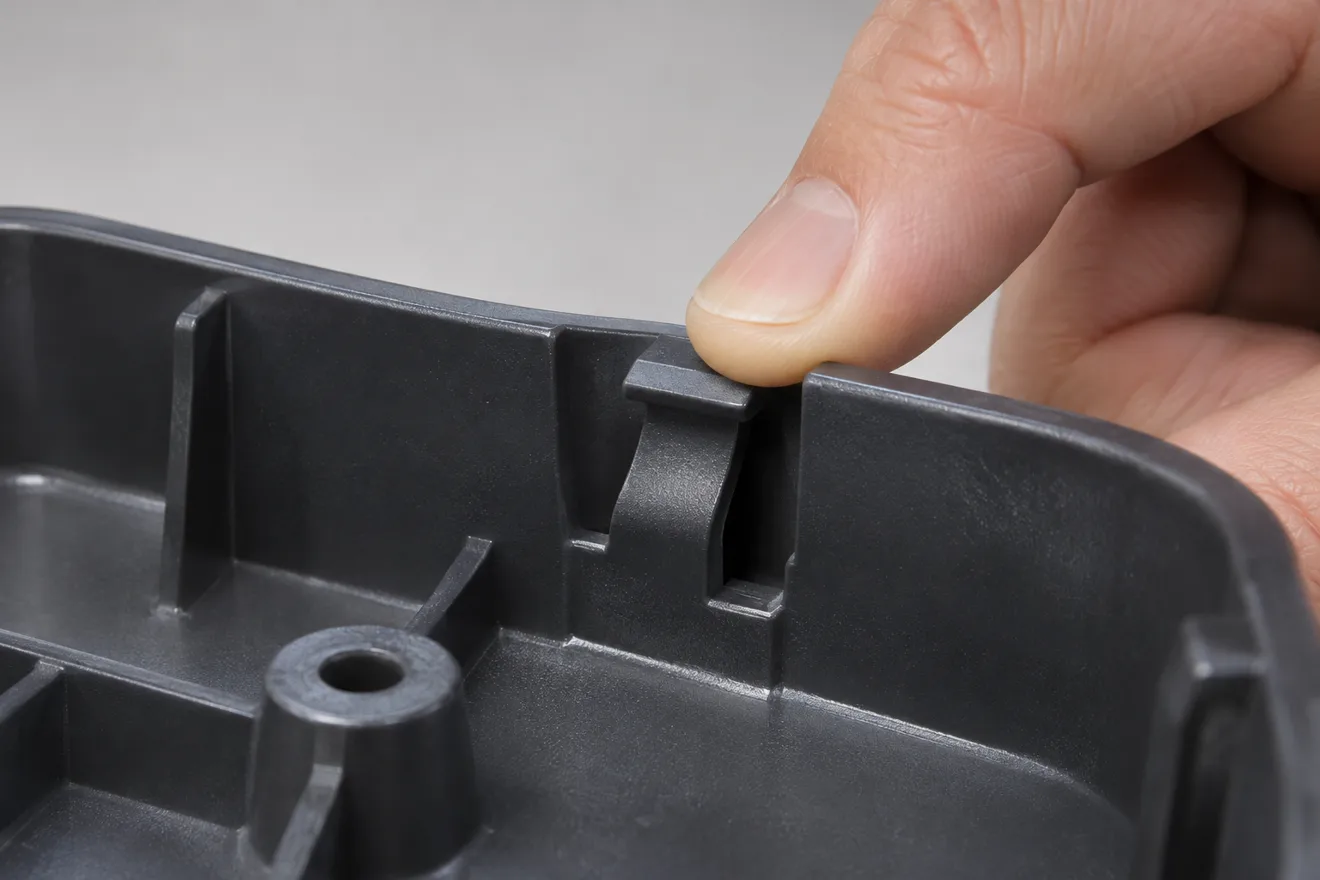
У фиксатора проверьте, насколько далеко отгибается язычок и сколько раз его будут открывать. Если он должен возвращаться без трещины, разумный первый вариант — неармированный или ударомодифицированный литьевой полиамид. У втулки иные вопросы: какой зазор допустим после выдержки во влажности, есть ли нагрев или трение, будет ли смазка? У нагруженной опоры на первое место выходит длительный прогиб.
PA6 и PA66 — семейства материалов. В каждом встречаются исполнения с разной вязкостью, ударной модификацией, стекловолокном, стабилизацией или антипиренами. Сравнение приобретает смысл, когда выбраны два исполнения для одной функции. Если исходная деталь работает на обычном PA6, для первой оценки имеет смысл сохранить её как контрольный образец.
Состояние полиамида
Сухой образец, деталь после выдержки и рабочая температура
Гранулы перед литьём сушат по карте марки. Готовая деталь после выхода из формы обменивается влагой с окружающим воздухом. Поэтому в TDS нередко встречаются два значения одного свойства: dry и conditioned. Второе относится к обозначенному изготовителем состоянию; условия на складе или возле горячего узла могут отличаться.
Для защёлки сопоставляют данные по деформации и удару при нужной температуре. Для точной посадки важны размеры детали после согласованной выдержки. Для опоры, нагруженной постоянно, нужны температура, усилие и время — кратковременный модуль или температура прогиба под нагрузкой (HDT) описывают другую ситуацию.
Условия выбора
Три направления для короткого списка
| Задача | Что сравнить в материалах | Критерий на детали |
|---|---|---|
| Защёлка разъёма | Неармированные гибкие или ударомодифицированные PA, деформация и удар в нужном состоянии | Усилие защёлкивания, сохранность язычка после оговорённого числа циклов |
| Дистанционная втулка | Изменение размеров после кондиционирования, сочетание жёсткости и податливости | Посадка и зазор в рабочей среде |
| Кронштейн возле привода | Армированные либо теплостабилизированные исполнения, длительные данные при рабочей температуре | Уход положения опоры под действующим усилием за заданное время |
Переход на другую марку
Что передать технологу и закупщику
При смене PA6 на PA66 технолог сверяет рекомендованные температуры расплава и формы, сушку и усадку в выбранной марке. В пробе заказчик проверяет размеры в контрольных точках, отмечает время после литья и температуру при измерении. Если сборка происходит сразу, а нагрузка появляется через несколько дней, нужны обе точки во времени.
В запрос поставщику достаточно включить действующую марку или изображение детали и указать одно главное ограничение. Например, «язычок ломается на холодной сборке» и «опора проседает после прогрева» ведут к разным вариантам, даже если обе исходные детали отлиты из PA6.
Вопросы по теме
Всегда ли PA66 лучше для горячей детали?
Сначала установите рабочую температуру, длительность и нагрузку. Сравнение конкретных стабилизированных или армированных марок под эти условия полезнее сравнения только названий полимеров.
Когда переходить к стекловолокну?
Когда решающим ограничением становится жёсткость или длительная деформация. Для гибкой защёлки сначала оцените запас деформации, для точной посадки — направление усадки и размеры после выдержки.